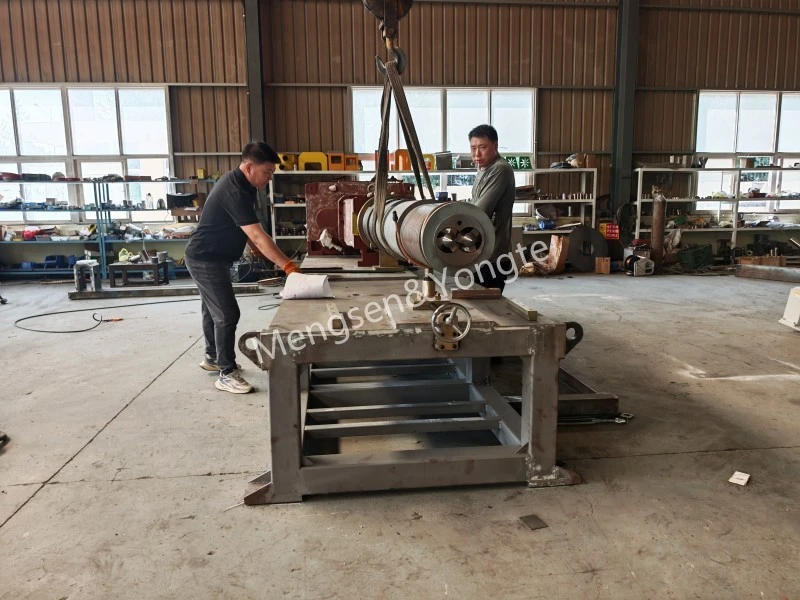
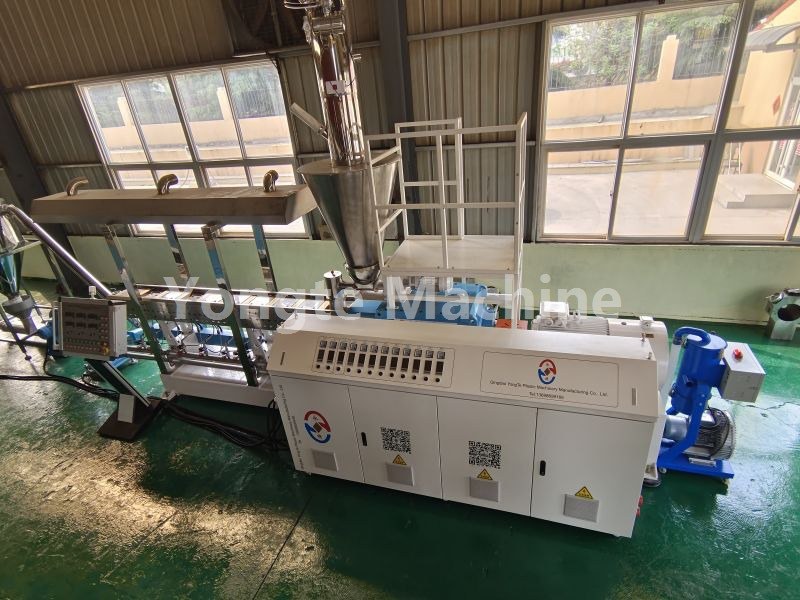
ການເຊື່ອມຕໍ່ Flange ສໍາລັບ Screw ແລະ Gearbox ຂອງ extruder screw ຄູ່ conical
extruder twin-screw ຮູບຈວຍ: ຂໍ້ດີແລະຂໍ້ເສຍຂອງລະບົບການເຊື່ອມຕໍ່ flange gearbox screw-to-reduction
ທໍ່ extruders ບິດຮູບຈວຍ (Conical Twin) ໂດຍທົ່ວໄປແລ້ວມີສອງປະເພດທົ່ວໄປຂອງການຕັ້ງຄ່າທ້າຍ drive:
① ການເຊື່ອມຕໍ່ໂດຍກົງ Rigid (Screw tail flange → Output shaft flange; bolted fastening; ບໍ່ມີການເຊື່ອມຕໍ່);
② ແກນສົ່ງຜົນອອກຂອງຕົວຫຼຸດ → ການເຊື່ອມເກຍແບບ elastic/drum-type coupling → screw rod.
ທໍ່ extruders twin-screw ຮູບຈວຍຂອງ Yongte ປົກກະຕິແລ້ວໃຊ້ວິທີການເຊື່ອມຕໍ່ coupling elastic; ແນວໃດກໍ່ຕາມ, ເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການຂອງລູກຄ້າສະເພາະ, ວິສະວະກອນ Yongte ໄດ້ອອກແບບພິເສດແລະຜະລິດ batch ຂອງ extruders twin-screw ຮູບຈວຍທີ່ມີ flange-based rigid ເຊື່ອມຕໍ່ໂດຍກົງ - ຫນ່ວຍງານເຫຼົ່ານີ້ຖືກນໍາໃຊ້ຕົ້ນຕໍສໍາລັບການຜະລິດ extrusion ຂອງປ່ອງຢ້ຽມ PVC profile. ການດໍາເນີນງານການຜະລິດຕົວຈິງໄດ້ສະແດງໃຫ້ເຫັນວ່າ, ໃນລະຫວ່າງການຂະບວນການ extrusion ຢ່າງຕໍ່ເນື່ອງຄວາມໄວສູງ, ລະບົບຂັບດໍາເນີນການກັບປະສິດທິພາບທີ່ຫມັ້ນຄົງ, ແລະຄວາມຖືກຕ້ອງຂອງການຈັດຕໍາແຫນ່ງຕາມແກນຂອງ screw ຕອບສະຫນອງຄວາມທົນທານຂອງມິຕິລະດັບສໍາລັບການ extrusion profile; ຍິ່ງໄປກວ່ານັ້ນ, ຮູບລັກສະນະແລະຄຸນສົມບັດກົນຈັກຂອງຜະລິດຕະພັນ extruded ຢ່າງເຕັມສ່ວນປະຕິບັດຕາມມາດຕະຖານການຜະລິດຂອງລູກຄ້າ. ເມື່ອປຽບທຽບກັບວິທີການເຊື່ອມຕໍ່ແບບ coupling, ການຕັ້ງຄ່າເຊື່ອມຕໍ່ໂດຍກົງນີ້ຫຼຸດຜ່ອນຄວາມຍາວຕາມແກນຂອງ shaft ຂັບ, ປະຫຍັດພື້ນທີ່ໃນການຈັດກອງປະຊຸມຂອງລູກຄ້າ, ໃນຂະນະທີ່ຍັງລົບລ້າງຄ່າໃຊ້ຈ່າຍໃນການຈັດຊື້ແລະບໍາລຸງຮັກສາເພີ່ມເຕີມທີ່ກ່ຽວຂ້ອງກັບການປະກອບ coupling - ເຮັດໃຫ້ມັນເຫມາະສົມຢ່າງສົມບູນກັບຄວາມຕ້ອງການຂອງການຜະລິດຂອງລູກຄ້າທີ່ກໍານົດໄວ້ໂດຍການວາງແຜນຄວາມສາມາດສະເພາະຂອງພວກເຂົາ.
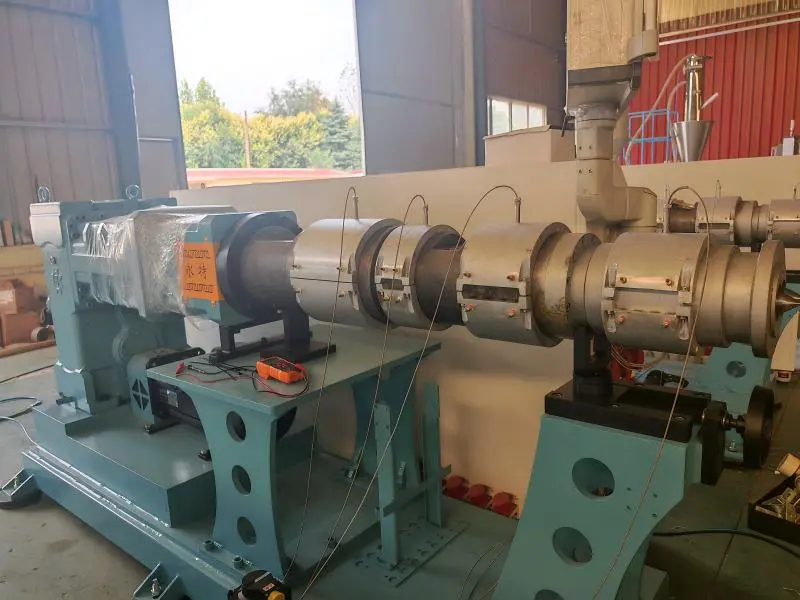
ດັ່ງນັ້ນ, ຂໍ້ດີແລະຂໍ້ເສຍຂອງວິທີການເຊື່ອມຕໍ່ໂດຍກົງທີ່ເຄັ່ງຄັດແມ່ນຫຍັງ, ແລະໃນສະຖານະການການຜະລິດໃດທີ່ເຫມາະສົມ?
ຂໍ້ດີ
1. ການອອກແບບແມ່ນຫນາແຫນ້ນທີ່ມີຂະຫນາດຕາມແກນສັ້ນ, ກໍາຈັດຄວາມຍາວທີ່ຕ້ອງການສໍາລັບການເຊື່ອມເອກະລາດ; ດັ່ງນັ້ນ, ຮ່າງກາຍຂອງເຄື່ອງຈັກໂດຍລວມແມ່ນສັ້ນກວ່າ, ຫຼຸດຜ່ອນຮ່ອງຮອຍຂອງອຸປະກອນ. ເນື່ອງຈາກພື້ນທີ່ຂາເຂົ້າທີ່ຈໍາກັດຂອງການອອກແບບຄູ່ຮູບຈວຍ, ຄວາມຍາວຕາມແກນທີ່ສັ້ນລົງໄດ້ອໍານວຍຄວາມສະດວກໃນການຈັດວາງຂອງບ່ອນນັ່ງໃຫ້ອາຫານແລະພອດສູນຍາກາດ.
2. ມັນມີລັກສະນະ rigidity torsional ສູງແລະການເກັບກູ້ລະບົບສາຍສົ່ງຫນ້ອຍທີ່ສຸດ. ເມື່ອ bolts flange ໄດ້ຖືກ tightened, ການເຊື່ອມຕໍ່ກາຍເປັນແຂງ, ໃຫ້ແນ່ໃຈວ່າການສົ່ງ torque ເກີດຂຶ້ນໂດຍບໍ່ມີຊ່ອງຫວ່າງ buffer elastic. ທັງສອງສະກູຍັງສະແດງໃຫ້ເຫັນການ synchronization ດີກວ່າ, ເຮັດໃຫ້ການອອກແບບນີ້ໂດຍສະເພາະແມ່ນເຫມາະສົມສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ກ່ຽວຂ້ອງກັບຝຸ່ນ PVC - ບ່ອນທີ່ການເກັບກູ້ screw ແລະຄວາມແມ່ນຍໍາຂອງຕາຫນ່າງແມ່ນສໍາຄັນ - ດັ່ງນັ້ນການຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງການ rubbing screw ແລະການເຫນັງຕີງຂອງວັດສະດຸ.
3. ການສອດຄ່ອງງ່າຍດາຍໃນລະຫວ່າງການຕິດຕັ້ງ, ຄວາມອາດສາມາດສົ່ງແຮງບິດສູງ; flange stop positioning ຮັບປະກັນຄວາມແມ່ນຍໍາຂອງສູນກາງສູງ; ດ້ານຫນ້າແປນສາມາດທົນທານຕໍ່ແຮງບິດຢ່າງຫຼວງຫຼາຍ, ສະຫນອງຄວາມສາມາດຮັບການໂຫຼດພຽງພໍສໍາລັບຄໍາຮ້ອງສະຫມັກການປຸງແຕ່ງ PVC ທີ່ກ່ຽວຂ້ອງກັບການໂຫຼດສອງຮູບຈວຍແລະເງື່ອນໄຂຂອງແຮງບິດສູງ. ເມື່ອປຽບທຽບກັບຂໍ້ຕໍ່ທີ່ຍືດຍຸ່ນ, ການອອກແບບນີ້ກໍາຈັດຄວາມສ່ຽງຕໍ່ການແກ່ຕົວຂອງຕັນຢາງພາລາແລະຄວາມລົ້ມເຫຼວ.
4. ອົງປະກອບບໍ່ຫຼາຍປານໃດ ແລະຄ່າໃຊ້ຈ່າຍໃນການບໍາລຸງຮັກຕໍ່າ – ບໍ່ມີສ່ວນສວມໃສ່ເຊັ່ນ: ທໍ່ສວມໃສ່ ຫຼື ແຂນເກຍ, ສະນັ້ນ ຝາອັດປາກມົດລູກບໍ່ຈຳເປັນຕ້ອງປ່ຽນເປັນປະຈຳ; ລະບົບ lubrication ພຽງແຕ່ຮຽກຮ້ອງໃຫ້ມີການບໍາລຸງຮັກສາກ່ຽວກັບການຫຼຸດຜ່ອນ, ໂດຍບໍ່ມີຈຸດ lubrication ເພີ່ມເຕີມໃນລະຫວ່າງ.
5. ຄວາມແຂງກະດ້າງທີ່ດີເລີດແລະຄວາມຫມັ້ນຄົງຂອງໄລຍະພາຍໃຕ້ການໂຫຼດຜົນກະທົບ: ເມື່ອມີການເຫນັງຕີງຂອງອັດຕາອາຫານຫຼືຜົນກະທົບຕໍ່ການໂຫຼດຊົ່ວຄາວ, ຄວາມແຕກຕ່າງຂອງໄລຍະລະຫວ່າງສອງ screws ຍັງຄົງຫນ້ອຍ, ປ້ອງກັນການແຊກແຊງຂອງ screw meshing ແລະເຮັດໃຫ້ການຕັ້ງຄ່ານີ້ເຫມາະສົມສໍາລັບການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງ, ຄວາມຫມັ້ນຄົງ.
ຂໍ້ບົກຜ່ອງ
1. ຂາດຄວາມສາມາດ buffer damping, ການໂຫຼດຜົນກະທົບທັງຫມົດແມ່ນສົ່ງໂດຍກົງ; ການເຫນັງຕີງຂອງການໂຫຼດແລະການຊ໊ອກເລີ່ມຕົ້ນ / ຢຸດແມ່ນສົ່ງໂດຍກົງໄປຫາລູກປືນແລະເກຍຂອງ reducer. ຖ້າສະກູຖືກຕິດຫຼືຕິດຢູ່ກັບວັດສະດຸ, ການໂຫຼດຜົນກະທົບຈະປະຕິບັດໂດຍກົງໃສ່ shaft ຜົນຜະລິດຂອງ reducer, ເຊິ່ງສາມາດເຮັດໃຫ້ເກຍຫຼືລູກປືນເສຍຫາຍໄດ້ຢ່າງງ່າຍດາຍ; ດັ່ງນັ້ນ, ຕ້ອງມີມາດຕະການປ້ອງກັນການໂຫຼດເກີນທີ່ເຂັ້ມງວດ.
ການປຽບທຽບ: ການປະສົມ elastic ສາມາດດູດຊຶມສ່ວນຫນຶ່ງຂອງຜົນກະທົບ, ດັ່ງນັ້ນການປົກປ້ອງຕົວຫຼຸດຜ່ອນ.
2.
3. ຄວາມຕ້ອງການ coaxiality ທີ່ເຂັ້ມງວດທີ່ສຸດ (ສູນກາງ): ໃນກໍລະນີຂອງການເຊື່ອມຕໍ່ flange rigid, ການທໍາຄວາມສະອາດບໍ່ພຽງພໍຂອງການໂຕ້ຕອບຮ່ວມກັນໃນລະຫວ່າງການຕິດຕັ້ງ, ການໂຫຼດ bolt uneven, ຫຼືການຕັ້ງຖິ່ນຖານຂອງພື້ນຖານອາດຈະເຮັດໃຫ້ເກີດການ deviations coaxiality. ເງື່ອນໄຂເຫຼົ່ານີ້ສາມາດສ້າງຊ່ວງເວລາງໍເພີ່ມເຕີມໃນລະຫວ່າງການປະຕິບັດງານ, ນໍາໄປສູ່: ການກະດູກຫັກຂອງຄວາມເຫນື່ອຍລ້າຂອງ bolts flange, bending ຂອງ shaft ຜົນຜະລິດ reducer, ຫຼືການສວມໄວຂອງ bearing ຢູ່ປາຍຫາງຂອງ screw ໄດ້.
4. ການຜິດປົກກະຕິຂອງຄວາມຮ້ອນບໍ່ສາມາດຊົດເຊີຍໄດ້: ຫຼັງຈາກກະບອກສູບສອງຮູບຈວຍໄດ້ຮັບຄວາມຮ້ອນ, screw elongates; ແນວໃດກໍ່ຕາມ, flanges ຍັງຄົງຖືກລັອກຢ່າງແຫນ້ນຫນາ, ປ້ອງກັນການປ່ອຍຄວາມຮ້ອນຕາມແກນ.
· ຜົນສະທ້ອນ: ໃນຕອນທ້າຍຂອງ screw ແມ່ນຂຶ້ນກັບ thrust axial ທີ່ສໍາຄັນ, ເຮັດໃຫ້ການໂຫຼດ thrust bearing surge, ເຮັດໃຫ້ເກີດຄວາມຮ້ອນ overheating ແລະຫຼຸດຜ່ອນອາຍຸການບໍລິການ; ໃນກໍລະນີຮ້າຍແຮງ, ນີ້ອາດຈະຍູ້ screw ໄປສູ່ຫົວຂອງເຄື່ອງຈັກ, ດັ່ງນັ້ນການປ່ຽນ screw clearance ພາຍໃນຖັງໄດ້.
ນີ້ສະແດງເຖິງຈຸດເຈັບປວດທີ່ສໍາຄັນທີ່ສຸດທີ່ກ່ຽວຂ້ອງກັບການເຊື່ອມຕໍ່ໂດຍກົງໂດຍໃຊ້ conical double screw flange; ເຄື່ອງຈັກຫຼາຍແບບມີອຸປະກອນປະກອບ thrust bearing ອອກແບບໂດຍສະເພາະເພື່ອດູດຊຶມການຂະຫຍາຍຄວາມຮ້ອນຕາມແກນ.
5. ຂະບວນການ disassembly ແລະປະກອບສະລັບສັບຊ້ອນ: ໃນເວລາທີ່ປ່ຽນ screws ຫຼືທໍາຄວາມສະອາດກະບອກ, bolts flange ທັງຫມົດຕ້ອງໄດ້ຮັບການໂຍກຍ້າຍອອກ, ແລະ screws ແມ່ນ "ຄູ່ກັນຢ່າງເຂັ້ມງວດ" ກັບ shaft ຜົນຜະລິດຂອງ reducer; ດັ່ງນັ້ນ, ໃນເວລາທີ່ສະກັດ screws, ການຈັດຕໍາແຫນ່ງຂອງທ້າຍ reducer ຍັງຕ້ອງໄດ້ຮັບການພິຈາລະນາ, ເຮັດໃຫ້ຂະບວນການ disassembly ແລະປະກອບໃຊ້ເວລາທີ່ໃຊ້ເວລາ. ນອກຈາກນັ້ນ, flange shoulder ແມ່ນມີຄວາມອ່ອນໄຫວຕໍ່ກັບຄວາມເສຍຫາຍຜົນກະທົບ; ເມື່ອບ່ານີ້ຖືກເສຍຫາຍ, ຄວາມແມ່ນຍໍາຂອງສູນກາງຈະຖືກທໍາລາຍ, ເຮັດໃຫ້ອຸປະກອນບໍ່ສາມາດໃຊ້ງານໄດ້.
6. ການແຜ່ກະຈາຍຄວາມຜິດ: ຄວາມເສຍຫາຍຕໍ່ອົງປະກອບຫນຶ່ງໂດຍທາງອ້ອມສົ່ງຜົນກະທົບຕໍ່ອົງປະກອບອື່ນ - screw ທີ່ຕິດຢູ່ → ຜົນກະທົບແມ່ນສົ່ງໂດຍກົງໄປຫາຕົວຫຼຸດຜ່ອນ; ການເສື່ອມສະພາບຂອງເພົາຂາອອກຂອງຕົວຫຼຸດຜ່ອນ → ໂດຍກົງເຮັດໃຫ້ສະກູ deviate, ນໍາໄປສູ່ການຂູດສະກູກັບກະບອກສູບ, ດັ່ງນັ້ນການຂະຫຍາຍຄວາມຜິດໂດຍຜ່ານການຕິກິຣິຍາລະບົບຕ່ອງໂສ້.
ໃຊ້ກໍລະນີ ແລະສະຫຼຸບການເລືອກ
✅ ເຫມາະສໍາລັບ: PVC profile ແລະ PVC pelletizing; ເງື່ອນໄຂການດໍາເນີນງານທີ່ຫມັ້ນຄົງ; ການໃຫ້ອາຫານວັດສະດຸທີ່ເປັນເອກະພາບ; ການເຊື່ອມໂຍງລະບົບທີ່ເຊື່ອຖືໄດ້; ແລະລູກປືນຄູ່ຮູບຈວຍພ້ອມດ້ວຍການປົກປ້ອງ overload ແລະຊຸດລູກປືນ thrust ພະລັງງານສູງ.
❌ບໍ່ເຫມາະສົມສໍາລັບ: ເງື່ອນໄຂທີ່ກ່ຽວຂ້ອງກັບການອຸດຕັນຂອງວັດສະດຸເລື້ອຍໆ, ການດໍາເນີນງານການເລີ່ມຕົ້ນ - ຢຸດເລື້ອຍໆ, ຫຼືການໂຫຼດທີ່ມີການປ່ຽນແປງສູງ; ໂດຍບໍ່ມີການປົກປັກຮັກສາການຈໍາກັດແຮງບິດທີ່ເຊື່ອຖືໄດ້, ອັດຕາການຄວາມລົ້ມເຫຼວຂອງ flange-directly coupled gear reducers ຈະເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ.
ວິທີການປັບປຸງວິສະວະກໍາ (ປະຕິບັດໂດຍທົ່ວໄປໂດຍຜູ້ຜະລິດສອງຮູບໂກນຫຼາຍ)
1. ດ້ານ flange ນໍາໃຊ້ keyway ຕໍາແຫນ່ງສົມທົບກັບ bolts hinged ທີ່ມີຄວາມເຂັ້ມແຂງສູງເພື່ອຮັບປະກັນການວາງສູນກາງທີ່ເຫມາະສົມ;
2. shaft ຜົນຜະລິດຂອງ reducer ແມ່ນອຸປະກອນທີ່ມີ thrust bearing ຄວາມອາດສາມາດສູງທີ່ອອກແບບມາໂດຍສະເພາະເພື່ອທົນທານຕໍ່ແຮງດັນທີ່ຜະລິດໂດຍການຂະຫຍາຍຄວາມຮ້ອນຕາມແກນຂອງ shaft screw;
3. ເພີ່ມຕົວຈຳກັດແຮງບິດ (ຕົວປ້ອງກັນແຮງບິດ / ແຮງບິດແຮງບິດ) ເພື່ອຕັດແຮງບິດທັນທີໃນລະຫວ່າງການອຸດຕັນຂອງວັດສະດຸ, ດ້ວຍວິທີນີ້ປົກປ້ອງຕົວຫຼຸດ;
ດໍາເນີນການກວດກາຄືນໃຫມ່ເປັນປົກກະຕິຂອງ flatness ແລະ coaxiality ຂອງ Flan-Means; ຮັດບານປະຕູຢູ່ໃນເສັ້ນຂວາງ, ຮັບປະກັນການໂຫຼດລ່ວງໜ້າຖືກຄວບຄຸມຢ່າງຖືກຕ້ອງ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ມີແມ່ພິມຈໍານວນເທົ່າໃດທີ່ຕ້ອງການສໍາລັບຫນຶ່ງຊຸດຂອງກອບປະຕູ?
- ປະສົມປະສານລະບົບການໃຫ້ອາຫານຕ້ານການຂົວສໍາລັບການລີໄຊເຄີນ extrusion ພາດສະຕິກ
- Yongte Rubber Foam Microporous Seepage Pipe ສາຍການຜະລິດສົບຜົນສໍາເລັດສໍາລັບລູກຄ້າອິນເດຍ
- ຂໍ້ໄດ້ປຽບຂອງທໍ່ຊົນລະປະທານທໍ່ຢາງ Soaker vs ທໍ່ຊົນລະປະທານແບບດັ້ງເດີມ
- ການບໍລິການໂຄງການ Yongte Supply Turnkey ສໍາລັບ WPC decking plant?
- ເຄື່ອງຕັດໄມ້ປຼາສະຕິກແຂງ 200x50 ມມ ທົດສອບສຳເລັດແລ້ວ
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ
ຜະລິດຕະພັນໃຫມ່


ຄໍາແນະນໍາຂ່າວ