ວິທີການແກ້ໄຂບັນຫາການຂັດເສັ້ນປະຕູ WPC?
ເຫດຜົນແລະວິທີແກ້ໄຂສໍາລັບ WPC Door Strip Misalignment (Warping, Asymmetry, Thickness Variance, Torsion)
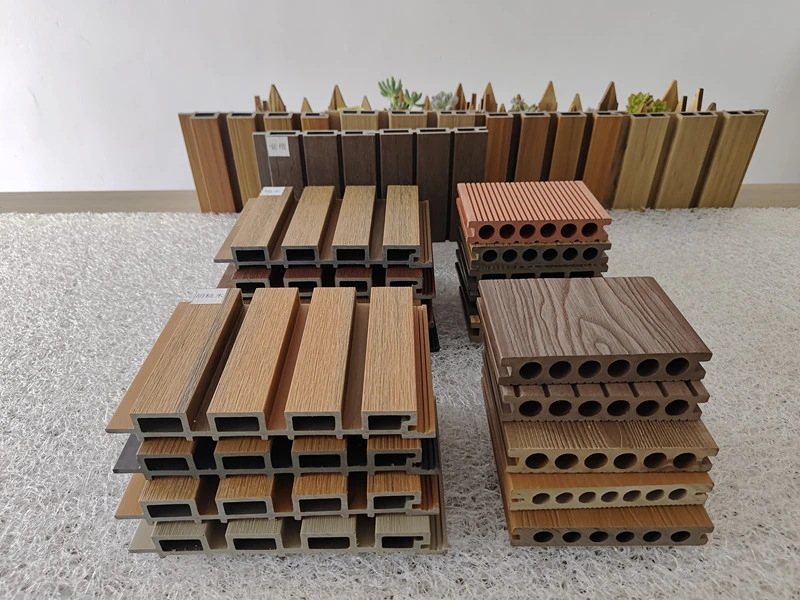
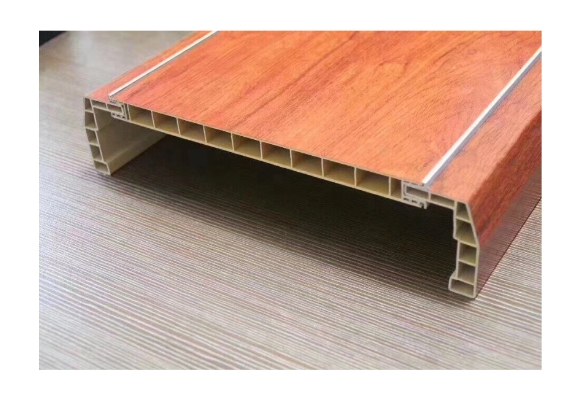
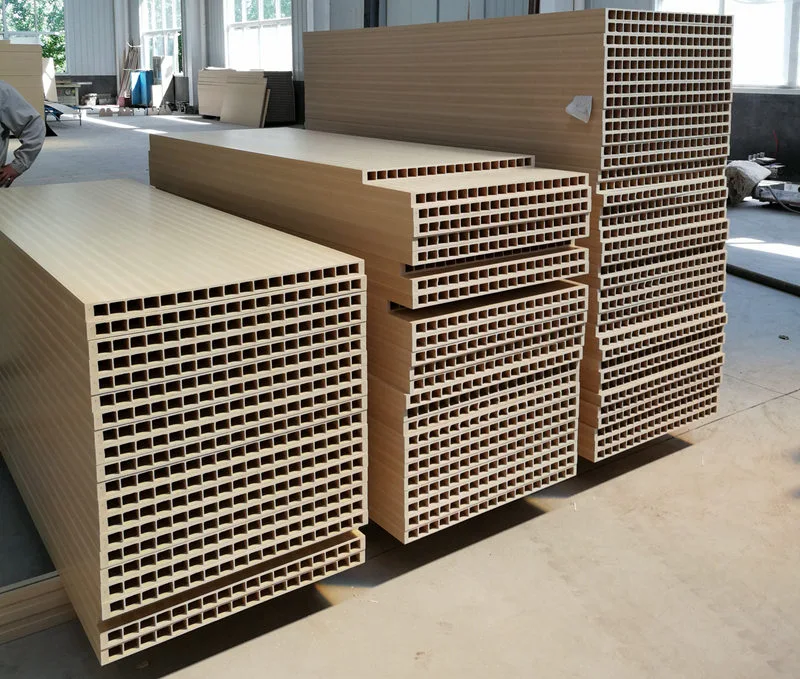
ປະຕູ WPC ແມ່ນຜະລິດໂດຍການປະສົມ PVC ແລະຜົງໄມ້, ໂດຍປົກກະຕິປະກອບດ້ວຍໂຄງສ້າງທີ່ເປັນຮູທີ່ສ້າງຂຶ້ນໃນຂັ້ນຕອນການ extrusion ດຽວ. ປົກກະຕິແລ້ວ ribs ເສີມຫຼາຍແມ່ນໄດ້ຖືກຕິດຕັ້ງຢູ່ໃນຮູຂຸມຂົນເພື່ອເພີ່ມຄວາມເຂັ້ມແຂງໂດຍລວມຂອງໂປຣໄຟລ໌. ການບິດເບືອນຂອງກະດູກຂ້າງເຫຼົ່ານີ້ບໍ່ພຽງແຕ່ສົ່ງຜົນກະທົບຕໍ່ຄວາມຮາບພຽງຢູ່ດ້ານຫນ້າເທົ່ານັ້ນແຕ່ຍັງເຮັດໃຫ້ການສະຫນັບສະຫນູນໂຄງສ້າງອ່ອນແອ, ອາດຈະຂັດຂວາງການໃສ່ແຜ່ນເຫຼັກທີ່ເຫມາະສົມໃນລະຫວ່າງການປະກອບກະດານປະຕູ, ດັ່ງນັ້ນຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງປະຕູສໍາເລັດຮູບແລະການປະຕິບັດການຕິດຕັ້ງ. ແຕ້ມກ່ຽວກັບປະສົບການການຜະລິດຢ່າງກວ້າງຂວາງ, ວິສະວະກອນ Yongte ໄດ້ຊີ້ໃຫ້ເຫັນສາເຫດທົ່ວໄປຂອງການບິດເບືອນ rib ໃນລະຫວ່າງການ extrusion ປະຕູ WPC ແລະພັດທະນາວິທີແກ້ໄຂປະຕິບັດ. ເຫຼົ່ານີ້ເຮັດໃຫ້ນັກວິຊາການສາມາດວິນິດໄສບັນຫາຢ່າງໄວວາ, ປັບຕົວກໍານົດການແລະການຕັ້ງຄ່າອຸປະກອນ, ອັດຕາການຜິດປົກກະຕິຕ່ໍາ, ແລະຮັບປະກັນຄຸນນະພາບຂອງໂປຣໄຟລ໌ທີ່ສອດຄ່ອງ. ພາກສ່ວນຕໍ່ໄປນີ້ໃຫ້ລາຍລະອຽດຢ່າງເປັນລະບົບກ່ຽວກັບການສະແດງສະເພາະ ແລະວິທີແກ້ໄຂສໍາລັບແຕ່ລະສາເຫດ, ໂດຍຈັດລໍາດັບຄວາມສໍາຄັນ.
ການບິດເບືອນໃນແຖບເສີມຂອງປະຕູ WPC ໂດຍທົ່ວໄປແມ່ນກ່ຽວຂ້ອງກັບກະດູກຂ້າງພາຍໃນ, ມີອາການທົ່ວໄປລວມທັງການປ່ຽນຂ້າງຫຼື warping ຮູບ S, ຄວາມຫນາທີ່ບໍ່ສອດຄ່ອງ (ແຕກຕ່າງກັນລະຫວ່າງສ່ວນທີ່ຫນາແລະບາງກວ່າ), ການບິດໂດຍລວມ, ແລະ, ໃນກໍລະນີຮ້າຍແຮງ, ການແຍກອອກຈາກກໍາແພງນອກ, ຊ່ອງຄອດ, ຫຼືການຟື້ນຕົວຂອງຄວາມຜິດປົກກະຕິຫຼັງຈາກລະບາຍຄວາມຮ້ອນ.
ກົນໄກຫຼັກ: extrusion uneven ຈາກຫົວເຄື່ອງ → ການຕໍ່ຕ້ານຮູບຮ່າງ asymmetric → ການຫົດຕົວຂອງຄວາມເຢັນທີ່ບໍ່ເປັນເອກະພາບ → skewed traction ຜົນບັງຄັບໃຊ້.
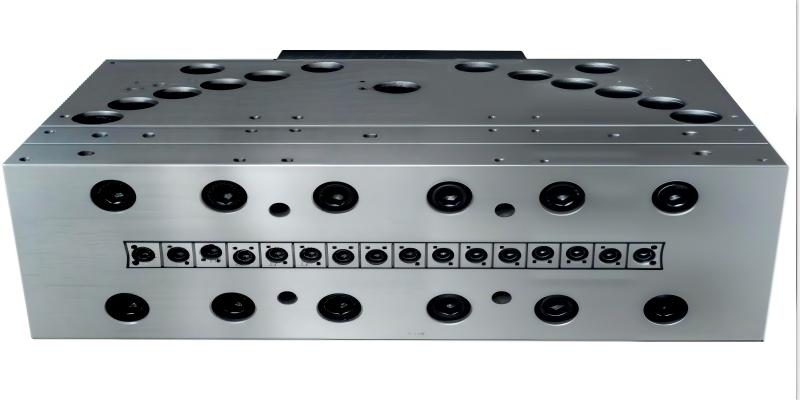
1, WPC extrusion ປະຕູຕາຍຫົວແລະ mold (ທົ່ວໄປທີ່ສຸດ - ບູລິມະສິດແກ້ໄຂບັນຫາ)
ສາເຫດ
1. ຊ່ອງທາງການໄຫຼຂອງ mold ທີ່ບໍ່ສົມດຸນ: ຄວາມບໍ່ສົມດຸນການຕໍ່ຕ້ານການໄຫຼທີ່ສໍາຄັນລະຫວ່າງ rib ແລະກໍາແພງນອກ; ຊ່ອງທາງໃຫ້ອາຫານ rib ແຄບຫຼືຍາວຊ້າການໄຫຼຂອງອຸປະກອນການກ່ຽວກັບກໍາແພງນອກ, ເຮັດໃຫ້ ribs stretch ແລະງໍ; ໃນທາງກົງກັນຂ້າມ, ການສ້າງວັດສະດຸທ້ອງຖິ່ນໃນຊ່ອງກະດູກຂ້າງເຮັດໃຫ້ອັດຕາການໄຫຼວຽນຂອງຄວາມຜັນຜວນ.
2. ຊ່ອງຫວ່າງກະດູກຂ້າງບໍ່ສະໝ່ຳສະເໝີ: ຊ່ອງຫວ່າງທີ່ໃຫຍ່ກວ່າຢູ່ຂອບຕາຍດ້ານໜຶ່ງ ແລະອີກດ້ານໜຶ່ງມີຂະໜາດນ້ອຍກວ່າສ້າງຄວາມໜາທີ່ບໍ່ສະໝ່ຳສະເໝີ (ໜາກວ່າຂ້າງໜຶ່ງ, ບາງກວ່າອີກດ້ານໜຶ່ງ), ເຮັດໃຫ້ມີການງໍທີ່ເກີດຈາກການບີບອັດ.
3. ການແຜ່ກະຈາຍຂອງອຸນຫະພູມຕາຍບໍ່ສະເຫມີກັນ: ອຸນຫະພູມສູງເກີນໄປໃນບໍລິເວນ rib ເພີ່ມ fluidity melt, ເຮັດໃຫ້ເກີດ stretching ແລະ deviation; ອຸນຫະພູມຕ່ໍາຫຼາຍເກີນໄປເພີ່ມຄວາມຢືດຢຸ່ນ melt ແລະຄວາມກົດດັນພາຍໃນ, ສົ່ງຜົນໃຫ້ໃນການຟື້ນຕົວແລະການບິດເບືອນຫຼັງຈາກການ ejection.
4. ການສ້າງຄາບອນຫົວຕາຍ: ຜົງໄມ້ໂຄກຕິດຢູ່ກັບຊ່ອງທາງການໄຫຼຂອງເສີມ, ເຊິ່ງກໍ່ໃຫ້ເກີດການອຸດຕັນໃນທ້ອງຖິ່ນ, ການໄຫຼວຽນຂອງເສັ້ນປະສາດ, ແລະຄວາມຜິດປົກກະຕິຂອງກະດູກຂ້າງເປັນໄລຍະ.
5. ແຖບການເສີມທີ່ເສື່ອມເສຍ ຫຼື ວ່າງ (ເຊືອກຮອງຫຼັກຕາຍ): ເຊືອກວາງການຈັດຕຳແໜ່ງຫຼັກຕາຍທີ່ບໍ່ຖືກຕ້ອງປ່ຽນຕຳແໜ່ງການເສີມສ້າງຢູ່ກາງ, ເຊິ່ງກໍ່ໃຫ້ເກີດຄວາມເສື່ອມໂຊມ rib ໂດຍກົງໃນລະຫວ່າງການບີບອັດ.
ວິທີແກ້ໄຂ
1. ການກຽມຕົວຕາຍ: ຂັດຊ່ອງໄຫຼຂອງກະດູກຂ້າງເພື່ອດຸ່ນດ່ຽງອັດຕາການໄຫຼລະຫວ່າງຝານອກ ແລະ rib; ຂະຫຍາຍຕໍາແຫນ່ງຂອງກະດູກຂ້າງໃນຊ່ອງທາງທີ່ເຫມາະສົມເພື່ອຮັບປະກັນການສະຫນອງວັດສະດຸຢ່າງພຽງພໍ, ຮັກສາອັດຕາການໄຫຼຂອງກະດູກຂ້າງເລັກນ້ອຍເທົ່າກັບຫຼືຊ້າກວ່າກໍາແພງຊັ້ນນອກ, ຫຼີກເວັ້ນການໄຫຼຂອງກໍາແພງນອກໄວ. Calibrate ຊ່ອງຫວ່າງເປີດຕາຍແລະເປັນເອກະພາບປັບຂອບ reinforcing; ກວດສອບເຊືອກຮອງຫຼັກຕາຍ, ລັອກແລະຈັດວາງການເຊື່ອມຕົວຂອງມັນ, ແລະປ່ຽນເຊືອກທີ່ມີການປ່ຽນແປງ.
2. ການຄວບຄຸມອຸນຫະພູມແບ່ງເຂດ: ການຮັກສາເຂດເສີມຂອງ mold core ຢູ່ທີ່ອຸນຫະພູມຕ່ໍາກ່ວາຝານອກເລັກນ້ອຍເພື່ອຫຼຸດຜ່ອນການໄຫຼຂອງ melt ແລະຫຼຸດຜ່ອນການຟື້ນຕົວ; ຮັກສາອຸນຫະພູມໂດຍລວມຕໍ່າກວ່າ 185 ອົງສາເຊ (ສໍາລັບທາດປະສົມໄມ້ PVC) ເພື່ອປ້ອງກັນການເກີດຝຸ່ນໄມ້. ເປັນປົກກະຕິ disassemble mold ເພື່ອອະນາໄມ coke ສະສົມ; ໃຊ້ການສນວນກັນຄວາມຮ້ອນໃນລະຫວ່າງການຢຸດເຮັດວຽກເພື່ອປ້ອງກັນບໍ່ໃຫ້ຝຸ່ນໄມ້ຈາກການເປັນຄາບອນແລະຕິດກັບຝາ.
2, ປັດໄຈການສ້າງແລະອຸປະກອນການ
ສາເຫດ
1. ການແຜ່ກະຈາຍຂອງຂະຫນາດອະນຸພາກທີ່ບໍ່ສະເຫມີກັນແລະຄວາມຊຸ່ມຊື້ນສູງ: ຄວາມຊຸ່ມຊື້ນຂອງຄວາມຮ້ອນຈະສ້າງໂຟມແລະຟອງພາຍໃນ, ເຊິ່ງກໍ່ໃຫ້ເກີດຄວາມເຂັ້ມແຂງໃນທ້ອງຖິ່ນທີ່ບໍ່ສອດຄ່ອງແລະການຫົດຕົວຂອງຄວາມເຢັນທີ່ບໍ່ສະເຫມີກັນ, ເຊິ່ງນໍາໄປສູ່ການງໍ; ຝຸ່ນໄມ້ຫຍາບຫຼາຍເກີນໄປເຮັດໃຫ້ເກີດການເຫນັງຕີງທີ່ສໍາຄັນໃນໂມດູລ elastic ຂອງວັດສະດຸ molten.
2. ຄວາມບໍ່ສົມດຸນຂອງເຄື່ອງຫຼໍ່ລື່ນ: ການຫຼໍ່ລື່ນພາຍນອກຫຼາຍເກີນໄປເຮັດໃຫ້ພື້ນຜິວລະລາຍລື່ນເກີນໄປ, ເຮັດໃຫ້ເກີດການຕິດຕໍ່ທີ່ບໍ່ດີລະຫວ່າງ rib ແລະ shaping sleeve ແລະ deviation ທີ່ເປັນໄປໄດ້; lubrication ພາຍນອກບໍ່ພຽງພໍເພີ່ມ friction, deforming rib ພາຍໃຕ້ການດຶງ unilateral ໂດຍ sleeve shaping; ການຫລໍ່ລື່ນພາຍໃນບໍ່ພຽງພໍເຮັດໃຫ້ຄວາມຍືດຍຸ່ນຂອງລະລາຍ, ເຊິ່ງກໍ່ໃຫ້ເກີດການຟື້ນຕົວຕາມການຂັບໄລ່ແມ່ພິມອອກ.
3. ເນື້ອໃນຂອງທາດການຊຽມຄາໂບໄຮເດຣດຫຼາຍເກີນໄປ: ຫຼຸດຜ່ອນການຫຼໍ່ຫຼອມຂອງໜິ້ວ ແລະ ຫຼຸດຜ່ອນຄວາມເຄັ່ງຄັດຂອງຄໍ, ເຮັດໃຫ້ວັດສະດຸມີຄວາມສ່ຽງຕໍ່ການບິດເບືອນຂອງ tensile.
ການປະສົມວັດສະດຸທີ່ບໍ່ສະໝ່ຳສະເໝີ ແລະ ການປ່ຽນແປງຂອງຊຸດ: ເຮັດໃຫ້ເກີດການປ່ຽນແປງເປັນໄລຍະໆຂອງຄວາມໜຽວຂອງລະລາຍ, ຄວາມໜາຂອງແຖບເສີມທີ່ແຕກຕ່າງ, ແລະການສ້າງ S-bend.
ວິທີແກ້ໄຂ
1. ການອົບແຫ້ງດ້ວຍຝຸ່ນໄມ້: ຄວບຄຸມຄວາມຊຸ່ມຊື້ນໃຫ້ <1% ແລະຮັບປະກັນຂະຫນາດຂອງອະນຸພາກທີ່ເປັນເອກະພາບເພື່ອປ້ອງກັນການຫຍາບຄາຍຫຼາຍເກີນໄປ.
2. ປັບລະບົບການຫລໍ່ລື່ນໃຫ້ລະອຽດ: ຫຼຸດຜ່ອນການຫລໍ່ລື່ນພາຍນອກຫຼາຍເກີນໄປ; ຮັບປະກັນການຫລໍ່ລື່ນພາຍໃນທີ່ພຽງພໍເພື່ອປັບປຸງຄວາມສາມັກຄີຂອງລະລາຍ; ເຮັດການປັບຕົວຄົງທີ່ເລັກນ້ອຍເພື່ອຮັບປະກັນຄວາມຫມັ້ນຄົງຂອງຄວາມຮ້ອນ.
3. ຂະບວນການປະສົມທີ່ຫມັ້ນຄົງ: ຮັກສາການຜະສົມຄວາມໄວສູງຄົງທີ່ແລະອຸນຫະພູມລະບາຍຄວາມຮ້ອນຂອງຄວາມເຢັນ, ແລະຮັບປະກັນເວລາການປະສົມທີ່ສອດຄ່ອງຕໍ່ batch.
3, ການສ້າງລະບົບເຮັດຄວາມເຢັນ (ຂັ້ນຕອນຂອງການສ້າງຕັ້ງແມ່ນສໍາຄັນສໍາລັບຮູບຮ່າງກະດູກຂ້າງ)
ສາເຫດ
1. Asymmetry ລະຫວ່າງຊ້າຍແລະຂວາແຂນສ້າງສູນຍາກາດ: ສູນຍາກາດຫຼາຍເກີນໄປຂ້າງຫນຶ່ງດຶງ ribs ໄປຫາມັນ, ເຊິ່ງເຮັດໃຫ້ເກີດ misalignment; ສູນຍາກາດສູງໂດຍກົງ deforms ribs ຝາບາງໆ; ສູນຍາກາດທີ່ບໍ່ພຽງພໍປ້ອງກັນການຍຶດຕິດທີ່ເຫມາະສົມກັບແຂນເສື້ອ, ນໍາໄປສູ່ຄວາມບໍ່ສະຖຽນລະພາບຂອງຕໍາແຫນ່ງ.
2. ຄວາມເຢັນບໍ່ສະໝ່ຳສະເໝີໃນຊ່ອງນ້ຳຢູ່ຕາມໂກນແມ່ພິມ: ຄວາມເຢັນດ້ານໃນໄວເຮັດໃຫ້ການແຂງຕົວໄວ, ໃນຂະນະທີ່ຄວາມເຢັນດ້ານນອກຊ້າລົງຍັງສືບຕໍ່ຫົດຕົວ, ສ້າງຄວາມແຕກຕ່າງທີ່ບິດເບືອນແຖບເສີມ.
3. ການສວມໃສ່ ຫຼື ການຈັດວາງຂອງຂໍ້ແນະນຳການເຂົ້າຂອງແຂນຮູບຮ່າງບໍ່ຖືກຕ້ອງ: ການແຊກໃສ່ທາງກາງເຮັດໃຫ້ກະດູກຂ້າງບໍ່ສອດຄ່ອງ.
4. ribs ພາຍໃນຂອງແຂນກອບເປັນຈໍານວນທີ່ສອດຄ້ອງກັນກັບ mold ຢູ່ຕາມໂກນ burrs ແລະຂັ້ນຕອນ, ຜົນອອກມາໃນການຕໍ່ຕ້ານ frictional unilateral ສູງ.
ການແກ້ໄຂ
1. ປັບສູນຍາກາດເປັນເອກະລາດທັງສອງດ້ານເພື່ອຮັບປະກັນຄວາມສົມດຸນ; ຫຼີກເວັ້ນການເພີ່ມຂຶ້ນໂດຍຕົນເອງ; ຫຼຸດຜ່ອນການສູນຍາກາດຢ່າງເໝາະສົມສຳລັບພື້ນທີ່ທີ່ມີຝາບາງໆ.
2. ກວດກາວົງຈອນນ້ໍາສໍາລັບການຮົ່ວໄຫຼຫຼືການອຸດຕັນ; ລ້າງ clogs; ຕິດຕັ້ງສາຍຄວາມເຢັນເພີ່ມເຕີມຢູ່ຕາມໂກນທີ່ສອດຄ້ອງກັນເພື່ອຄວາມເຢັນທີ່ເປັນເອກະພາບ; ຕິດຕາມກວດກາອຸນຫະພູມນ້ໍາ inlet ແລະ outlet.
3. ປັບຕັ້ງສະຖານີເພື່ອຮັບປະກັນການສອດຄ່ອງ coaxial ຂອງຫົວຕາຍ, ການຕັ້ງແຂນ, ແລະກົນໄກ traction; grind burrs ສຸດເສອແຂນຕັ້ງ; ແທນທີ່ຖ້າສວມໃສ່ຢ່າງຮຸນແຮງ.
4, ຂະບວນການ Traction ແລະ Extrusion
ສາເຫດ
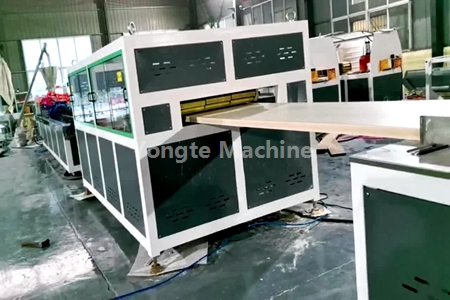
1. Asynchronous traction ຫຼືຄວາມກົດດັນສາຍແອວທີ່ບໍ່ສະເຫມີກັນ (ຄວາມກົດດັນທີ່ແຕກຕ່າງກັນລະຫວ່າງຊ້າຍແລະຂວາ); ແຮງດຶງແນວຕັ້ງ ຫຼື ຂ້າງທີ່ບໍ່ສົມດູນ (ຂ້າງໜຶ່ງເຄັ່ງຄັດຂຶ້ນ), ເຮັດໃຫ້ຄວາມກົດດັນດ້ານຂ້າງເຮັດໃຫ້ງໍກະດູກຂ້າງ; ຄວາມໄວການດຶງການຜັນແປ (ສະລັບໄວແລະຊ້າ) ການປ່ຽນແປງ rib elongation.
2. ບໍ່ກົງກັນລະຫວ່າງຄວາມໄວ extrusion ແລະການແຕ້ມຮູບ: ຄວາມໄວການແຕ້ມຫຼາຍເກີນໄປ stretches ແລະ ribs thins, inducing tensile ຄວາມກົດດັນທີ່ເຮັດໃຫ້ເກີດການຟື້ນຕົວແລະ bending ຕາມການປ່ອຍ; ຄວາມໄວບໍ່ພຽງພໍ compresses ribs, ນໍາໄປສູ່ການ bulging ແລະ deformation.
3. ການໝຸນຂອງສະກູທີ່ບໍ່ສະຖຽນ ແລະ ຄວາມດັນຂອງການລະລາຍທີ່ເໜັງຕີງ: ການໄຫຼຂອງແຮງດັນເຮັດໃຫ້ຄວາມໜາຂອງກະດູກຂ້າງມີການປ່ຽນແປງເປັນແຕ່ລະໄລຍະ, ສົ່ງຜົນໃຫ້ເກີດເປັນຄື້ນເປັນຄື້ນ.
4. ຊ່ອງຫວ່າງທາງອາກາດທີ່ບໍ່ຖືກຕ້ອງລະຫວ່າງ nozzle ຕາຍແລະ shaping sleeve: ຊ່ອງຫວ່າງຫຼາຍເກີນໄປອະນຸຍາດໃຫ້ stretching ຟຣີຂອງອຸປະກອນການ molten, ມັກຈະ deviation; ຊ່ອງຫວ່າງທີ່ບໍ່ພຽງພໍມີຄວາມສ່ຽງຕໍ່ການປະທະກັນກັບວັດສະດຸ.
ການແກ້ໄຂ
1. ປັບຕົວລົດໄຖນາ: ຮັບປະກັນຄວາມເຄັ່ງຕຶງຂອງສາຍແອວທັງສອງດ້ານ, ກວດກາການສວມໃສ່, ແລະກວດສອບຄວາມໝັ້ນຄົງຂອງຄວາມໄວໃນການດຶງ.
2. ການດຸ່ນດ່ຽງ extrusion ແລະຄວາມໄວການແຕ້ມຮູບ: ຫຼຸດຜ່ອນອັດຕາການ stretch rib; ສໍາລັບໂຄງສ້າງໄມ້ - ພາດສະຕິກ, ຮັກສາອັດຕາ stretch ຕ່ໍາສຸດທີ່ເປັນໄປໄດ້ເພື່ອຫຼຸດຜ່ອນຄວາມກົດດັນພາຍໃນ.
3. ຮັກສາຄວາມດັນຂອງລະບົບ: ກວດເບິ່ງຫນ້າຈໍການກັ່ນຕອງອຸດຕັນແລະຮັບປະກັນການຕັ້ງຄ່າທີ່ເຫມາະສົມເພື່ອຫຼຸດຜ່ອນຄວາມກົດດັນຂອງ pulsation.
4. ຮັກສາຊ່ອງຫວ່າງຂອງອາກາດ 10–20 ມມ ເພື່ອປ້ອງກັນການເຄື່ອນທີ່ດ້ານຂ້າງ ກ່ອນທີ່ໂປຣໄຟລ໌ຈະເຂົ້າໄປໃນແຂນຮູບຮ່າງ.
5, ການຟື້ນຕົວສຸດທ້າຍ (ແຖບເສີມຂະຫນາດນ້ອຍຫຼັງຈາກຄວາມເຢັນສໍາເລັດ)
ສາເຫດ: ຄວາມກົດດັນພາຍໃນທີ່ຕົກຄ້າງ, gradient ຄວາມເຢັນທີ່ບໍ່ຖືກຕ້ອງ, ຄວາມເຢັນຂອງຫນ້າດິນໄວເກີນໄປ, ການຫົດຕົວພາຍໃນຢ່າງຕໍ່ເນື່ອງ, ແລະການຜິດປົກກະຕິຂອງກະດູກຂ້າງຕໍ່ມາ.
ມາດຕະການຕ້ານ: ຂະຫຍາຍຖັງນ້ໍາເຢັນແລະລວມເອົາຄວາມເຢັນຫລັງ; ຄວບຄຸມ gradient ຄວາມເຢັນຈາກສູງຫາຕ່ໍາເພື່ອປ້ອງກັນບໍ່ໃຫ້ອຸນຫະພູມຫຼຸດລົງຢ່າງກະທັນຫັນ; ຫຼຸດອັດຕາສ່ວນຮູບແຕ້ມໃຫ້ເໝາະສົມ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ມີແມ່ພິມຈໍານວນເທົ່າໃດທີ່ຕ້ອງການສໍາລັບຫນຶ່ງຊຸດຂອງກອບປະຕູ?
- ປະສົມປະສານລະບົບການໃຫ້ອາຫານຕ້ານການຂົວສໍາລັບການລີໄຊເຄີນ extrusion ພາດສະຕິກ
- Yongte Rubber Foam Microporous Seepage Pipe ສາຍການຜະລິດສົບຜົນສໍາເລັດສໍາລັບລູກຄ້າອິນເດຍ
- ຂໍ້ໄດ້ປຽບຂອງທໍ່ຊົນລະປະທານທໍ່ຢາງ Soaker vs ທໍ່ຊົນລະປະທານແບບດັ້ງເດີມ
- ການບໍລິການໂຄງການ Yongte Supply Turnkey ສໍາລັບ WPC decking plant?
- ເຄື່ອງຕັດໄມ້ປຼາສະຕິກແຂງ 200x50 ມມ ທົດສອບສຳເລັດແລ້ວ
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ
ຜະລິດຕະພັນໃຫມ່


ຄໍາແນະນໍາຂ່າວ