ວິທີການພວນ screw ທີ່ຕິດຢູ່ຂອງ WPC ຂະຫນານ screw extruder ຄູ່ແຝດ?
ຂັ້ນຕອນ ແລະວິທີການລະອຽດສຳລັບການຖອດສະກູທີ່ຕິດຢູ່ຂອງ WPC ຄູ່ສະກູຂະໜານ extruder ດ້ວຍການໝຸນຕົວເຊື່ອມຕໍ່ດ້ວຍຕົນເອງ.
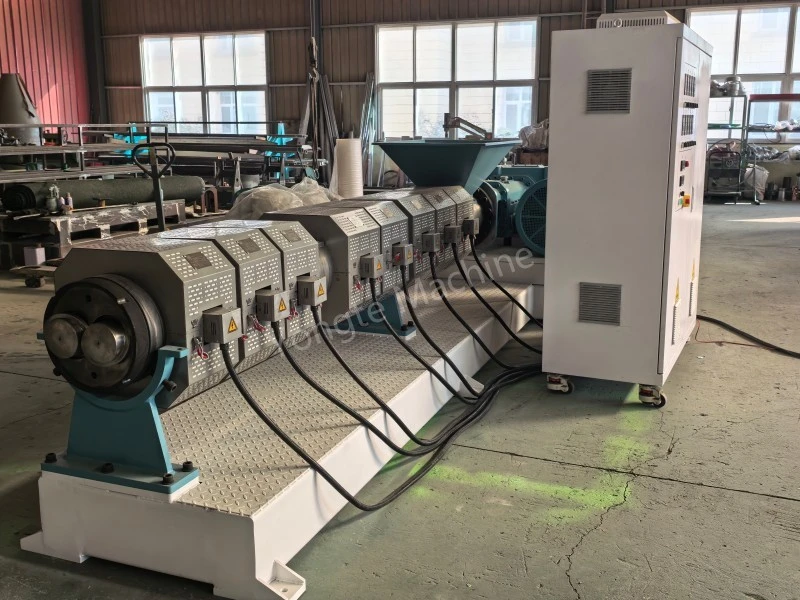
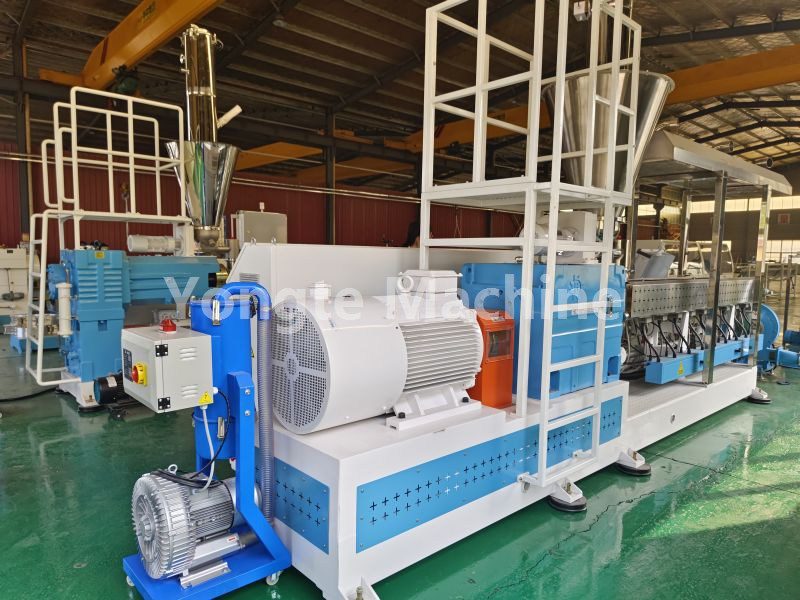
ເງື່ອນໄຂດ້ານຄວາມປອດໄພ: ເຄື່ອງທັງໝົດຕ້ອງຖືກປິດ ແລະ ລັອກອອກ; ການເລີ່ມຕົ້ນທັນທີທັນໃດຂອງຫນ່ວຍງານຕົ້ນຕໍເພື່ອບັງຄັບໃຫ້ສະກູຖືກຫ້າມຢ່າງເຂັ້ມງວດ. ວັດສະດຸ PE ໄມ້ - ພາດສະຕິກປະກອບດ້ວຍຝຸ່ນໄມ້; ຫຼັງຈາກຄວາມເຢັນ, ວັດສະດຸສະແດງໃຫ້ເຫັນຄວາມແຂງສູງແລະຜົນບັງຄັບໃຊ້ clamping ທີ່ສໍາຄັນກ່ຽວກັບ screw ໄດ້. ຄວາມຍາວທັງຫມົດຂອງຖັງແມ່ນ 3 ແມັດ; ດັ່ງນັ້ນ, ເວລາການໃຫ້ຄວາມຮ້ອນ ແລະ insulation ຄວນຈະຍາວກວ່າທີ່ຕ້ອງການສໍາລັບຖັງເຄື່ອງຈັກທີ່ຫນາແຫນ້ນ.
I. ຕົວກໍານົດການອຸນຫະພູມການອົບທີ່ແນະນໍາ (ມັກສໍາລັບສະຖານະການຕິດວັດສະດຸເຢັນ)
PEWPC ອຸນຫະພູມການເຮັດວຽກປົກກະຕິ: 170–190°C; ອຸນຫະພູມຈຸດຕັ້ງຄວາມຮ້ອນອົບ: 205–215°C
⚠ ອຸນຫະພູມສູງສຸດບໍ່ຄວນເກີນ 220°C ສໍາລັບໄລຍະເວລາຕໍ່ໄປ; ເມື່ອຜົງໄມ້ສໍາຜັດກັບອຸນຫະພູມສູງກວ່າ 220 ອົງສາເຊ, ມັນມີຄວາມສ່ຽງສູງທີ່ຈະ coking ແລະ carbonization, ເຮັດໃຫ້ກ້ອນຜົນອອກມາຍາກຫຼາຍທີ່ຈະເອົາອອກ.
ການຄວບຄຸມຄວາມຮ້ອນຕາມເຂດຖັງ 3 ແມັດ (ປົກກະຕິແບ່ງອອກເປັນ 5-6 ເຂດ)
ເຂດ 1 (ພາກໃຫ້ອາຫານ): 210–215°C [ເຂດທີ່ມີຄວາມສ່ຽງສູງຕໍ່ການຕິດຂັດ; ບູລິມະສິດຄວາມຮ້ອນ]
ເຂດ 2: 205210°C
ເຂດ 3: 205210°C
ເຂດ 4: 200–205°C
ເຂດ 5 (ການຂົນສົ່ງລະລາຍ): 200–205°C – Nozzle/Flange Zone: 200–205°C
ຢ່າໃຫ້ຄວາມຮ້ອນພຽງແຕ່ສ່ວນຫລັງ! ສ່ວນໃຫຍ່ຂອງບັນຫາວັດສະດຸໄມ້ - ພາດສະຕິກ PE ເກີດຂື້ນພາຍໃນສ່ວນ 12 ແມັດທໍາອິດຂອງກະບອກ.
II. ລໍາດັບການສນວນກັນຄວາມຮ້ອນແລະການຫມຸນ (ພິເສດສໍາລັບເຮືອກະບອກຍາວ 3 ແມັດ)
1. ເມື່ອອຸນຫະພູມຮອດຄ່າທີ່ກໍານົດໄວ້, ຮັກສາໄວ້ຢ່າງຫນ້ອຍ 90 ນາທີກ່ອນທີ່ຈະດໍາເນີນການ;
2. ທຸກໆ 2530 ນາທີ, ລະບົບຈະປະສົບກັບເຫດການປິດໄຟ; ຈັບຄູ່ພວງມາໄລດ້ວຍຕົນເອງ (ໄປໜ້າ/ປີ້ນ).
· ອະນຸຍາດໃຫ້ຫມຸນໄປມາເລັກນ້ອຍ: ຢຸດການໃຫ້ຄວາມຮ້ອນຕື່ມອີກ! ຢ່າເພີ່ມອຸນຫະພູມຕື່ມອີກ; repeatedly reverse ພືດຫມູນວຽນຂອງແຜ່ນແລະ screw ໄດ້;
· ຮັກສາມັນໄວ້: ສືບຕໍ່ insulating ສໍາລັບອີກ 60 ນາທີ; ເວລາອົບທັງໝົດບໍ່ຄວນເກີນ 3 ຊົ່ວໂມງ.
ຖ້າອາຫານບໍ່ຜ່ານການອົບຫຼັງຈາກອົບຫຼາຍກວ່າ 3 ຊົ່ວໂມງ, ສືບຕໍ່ໃຫ້ຄວາມຮ້ອນ, ມັນພຽງແຕ່ຈະເຜົາໄຫມ້ຝຸ່ນໄມ້; ໃນກໍລະນີນີ້, ຢຸດເຊົາການໃຫ້ຄວາມຮ້ອນແລະກະກຽມການຖອດເຄື່ອງເພື່ອຖອດ screw.
ເຕັກນິກການຫັນ: ໝຸນກອງກອງໄປມາໃນມຸມນ້ອຍໆ; ຫຼີກເວັ້ນການນໍາໃຊ້ກໍາລັງໃນທິດທາງດຽວ. ເມື່ອວັດສະດຸເລີ່ມພວນ, ຄ່ອຍໆເພີ່ມມຸມຫມຸນເພື່ອຂັດວັດສະດຸທີ່ປິ່ນປົວແລ້ວ.
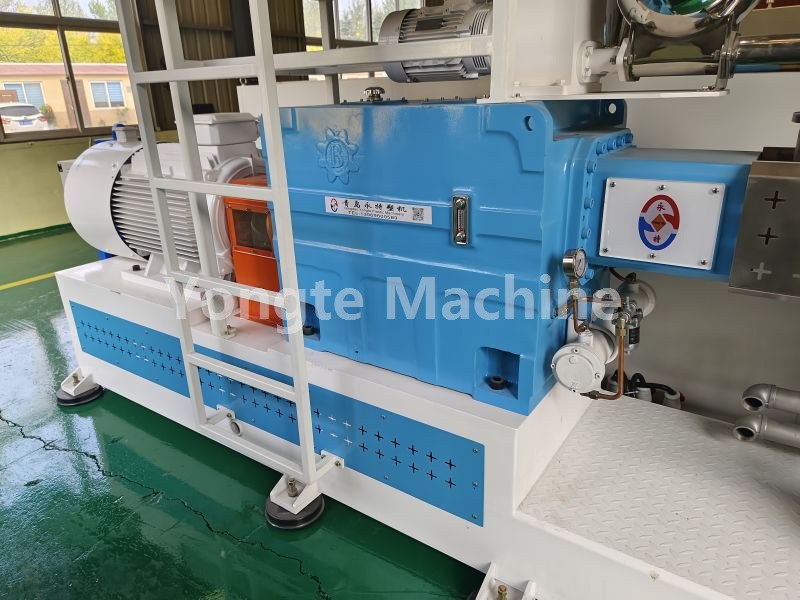
III. ອຸປະກອນຈະວ່າງຫຼັງຈາກໃຫ້ຄວາມຮ້ອນ; ຂັ້ນຕອນການຟື້ນຟູອຸປະກອນເມື່ອເປີດເຄື່ອງ
1. ເມື່ອມໍເຕີໄດ້ຖືກ rotated ກ້ຽງໂດຍບໍ່ມີການຕ້ານທານໃດໆ, ຕິດຕັ້ງຝາ coupling;
2. ກຳມະຈອນທີ່ບໍ່ມີການໂຫຼດຄວາມໄວຕໍ່າເປັນເວລາ 35 ວິນາທີ; ສັງເກດເບິ່ງກະແສໄຟຟ້າທີ່ບໍ່ມີການໂຫຼດຂອງຫນ່ວຍງານຕົ້ນຕໍ;
3. ເມື່ອກະແສທີ່ບໍ່ມີການໂຫຼດກັບຄືນສູ່ປົກກະຕິ, ທໍາອິດໃຫ້ອາຫານວັດສະດຸທໍາຄວາມສະອາດ PE ບໍລິສຸດ; ຢ່າເອົາວັດສະດຸປະສົມຂອງໄມ້-ພລາສຕິກໂດຍກົງໃສ່ຖັງ extrusion - ເອົາວັດຖຸເກົ່າອອກຈາກຖັງ extrusion ຄວາມໄວສູງກ່ອນ.
4. ເມື່ອກະແສໄຫຼອອກມາສະອາດ, ບໍ່ມີກ້ອນແຂງ ຫຼືຈຸດດ່າງດຳ, ຄ່ອຍໆປ່ຽນກັບຄືນໄປຫາການໃຫ້ອາຫານວັດສະດຸການຜະລິດ PEWPC, ໃນຂະນະທີ່ເພີ່ມຄວາມໄວໃນການໝູນວຽນ ແລະ ອັດຕາການໃຫ້ອາຫານເພີ່ມຂຶ້ນ.
IV. ຄວາມລົ້ມເຫຼວຂອງຄວາມຮ້ອນ Disassembly ແລະຂັ້ນຕອນການທໍາຄວາມສະອາດ
1. ຄວາມຮ້ອນປະມານ 200 ° C; ເອົາ nozzle ແລະ flange ການຫັນປ່ຽນ, ຫຼັງຈາກນັ້ນລ້າງພອດໄຫຼທາງຫນ້າ;
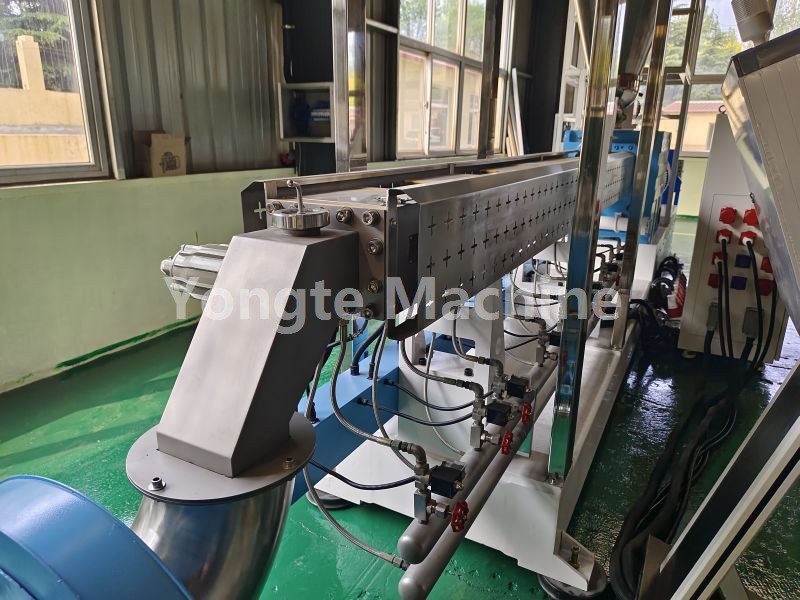
2. ໃຊ້ rod pusher ຂະຫຍາຍຢູ່ດ້ານຫນ້າຂອງ barrel ເພື່ອຍູ້ອຸປະກອນການແຂງອອກໄປຂ້າງນອກຕາມ rod screw;
3. ຖ້າອຸປະກອນບໍ່ເຄື່ອນຍ້າຍ, ເອົາສອງ screws ແລະເຮັດຄວາມສະອາດຮ່ອງ threaded ຂອງ residue ຄວາມເຢັນແຂງ (PE-wood-plastic composite) ໂດຍພາກສ່ວນ;
4. ກວດກາການເກັບກູ້ຕາຫນ່າງຢ່າງລະມັດລະວັງລະຫວ່າງສອງສະກູແລະກວດເບິ່ງວ່າມີອະນຸພາກໂລຫະຕ່າງປະເທດຢູ່ໃນຝາດ້ານໃນຂອງຖັງ;
ຖ້າຈຸດຕິດຂັດຂອງບັດເກີດຂຶ້ນຢ່າງບໍ່ຢຸດຢັ້ງຢູ່ບ່ອນດຽວກັນ, ມັນເປັນໄປໄດ້ສູງເນື່ອງຈາກການຍື່ນທາດເຫຼັກ ຫຼືວັດຖຸຕ່າງປະເທດອື່ນໆ; ສິ່ງເຫຼົ່ານີ້ຕ້ອງໄດ້ຮັບການລະບຸ, ຖ້າບໍ່ດັ່ງນັ້ນ, restart ອຸປະກອນທັນທີເພື່ອໃສ່ບັດຄືນ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ຂໍ້ໄດ້ປຽບຂອງທໍ່ຊົນລະປະທານທໍ່ຢາງ Soaker vs ທໍ່ຊົນລະປະທານແບບດັ້ງເດີມ
- ການບໍລິການໂຄງການ Yongte Supply Turnkey ສໍາລັບ WPC decking plant?
- ເຄື່ອງຕັດໄມ້ປຼາສະຕິກແຂງ 200x50 ມມ ທົດສອບສຳເລັດແລ້ວ
- ເຄື່ອງເຮັດຖັນ Yongte WPC ທີ່ມີການຮ່ວມ extrusion ແມ່ນການທົດສອບສົບຜົນສໍາເລັດ
- ຂີ້ເຫຍື້ອຟິມພາດສະຕິກຖືກໃຊ້ເພື່ອຜະລິດຜະລິດຕະພັນໄມ້-ພລາສຕິກປະສົມ (WPC) ໄດ້ແນວໃດ?
- WPC Extrusion ການຕັ້ງຄ່າອຸນຫະພູມເຄື່ອງ
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ