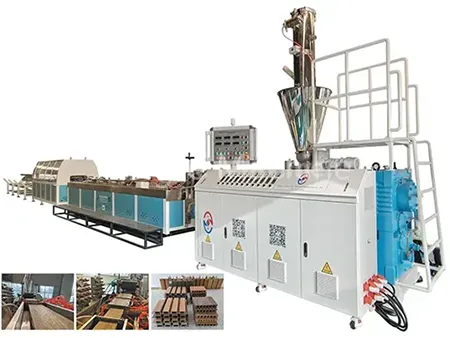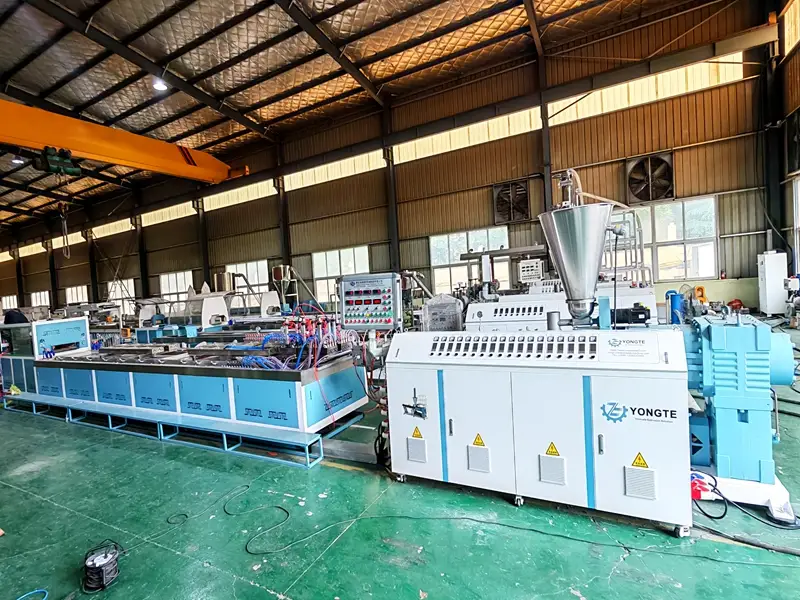
WPC Extrusion ການຕັ້ງຄ່າອຸນຫະພູມເຄື່ອງ
ເສັ້ນໂຄ້ງອຸນຫະພູມ Extrusion ສໍາລັບ PE ໄມ້ພລາສຕິກ composite (HDPE + ຝຸ່ນໄມ້)
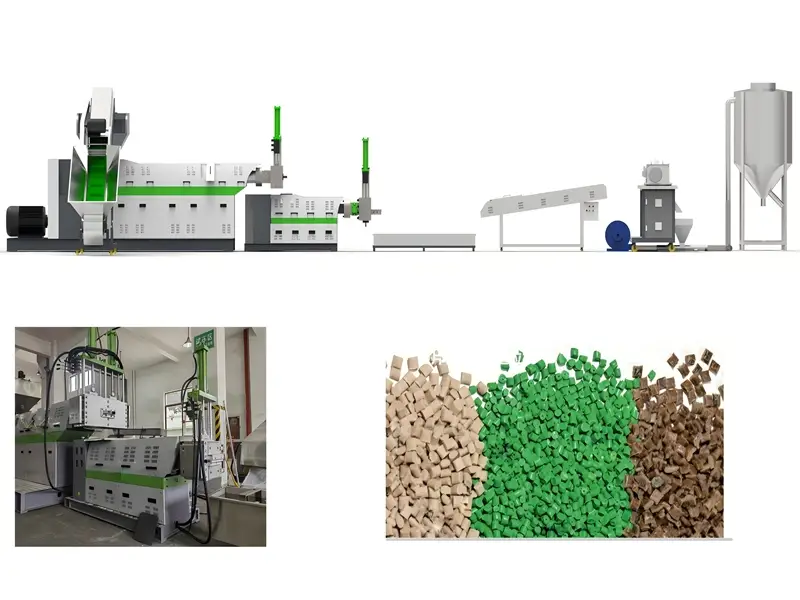
ສະຖານະການທີ່ສາມາດນໍາໃຊ້ໄດ້: ສາຍການຜະລິດ PE ແລະຜົງໄມ້ປະສົມ (ຮາບພຽງ twin-screw granulation → conical twin-screw / single-screw extrusion molding); ສໍາລັບ PE-wood plastic composites, ຄວາມກັງວົນຕົ້ນຕໍແມ່ນ overheating ທ້ອງຖິ່ນ, ເນື້ອໃນຄວາມຊຸ່ມ, ແລະ carbonization ຂອງຝຸ່ນໄມ້; ດັ່ງນັ້ນ, ອຸນຫະພູມວັດສະດຸສູງສຸດບໍ່ຄວນເກີນ 185 ° C. ໃນຂະບວນການສອງຂັ້ນຕອນ, ຂັ້ນຕອນຂອງ granulation twin-screw ຂະຫນານຮັບປະກັນການຜະສົມຜະສານຢ່າງລະອຽດ, ພາດສະຕິກ, ແລະການສ້າງເມັດທີ່ເປັນເອກະພາບຈາກ HDPE ແລະຝຸ່ນໄມ້; ຫຼັງຈາກນັ້ນ, ການ molding profile ຕໍ່ມາແມ່ນດໍາເນີນການໂດຍໃຊ້ screw twin-screw ຮູບຈວຍຫຼື extruder single-screw. ວິທີການປຸງແຕ່ງແບບແບ່ງສ່ວນນີ້ເຮັດໃຫ້ການຄວບຄຸມອຸນຫະພູມທີ່ເປັນເອກະລາດໃນແຕ່ລະຂັ້ນຕອນ, ດັ່ງນັ້ນການຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງການ overheating ທ້ອງຖິ່ນ. PE-wood plastic composites ມີຄວາມອ່ອນໄຫວສູງຕໍ່ເງື່ອນໄຂການປຸງແຕ່ງ; ຕ້ອງເອົາໃຈໃສ່ເປັນພິເສດຕໍ່ອຸນຫະພູມທ້ອງຖິ່ນຫຼາຍເກີນໄປໃນຖັງຫຼືຕາຍ, ຄວາມຊຸ່ມຊື່ນທີ່ຕົກຄ້າງໃນວັດຖຸດິບ, ແລະການເຮັດໃຫ້ຝຸ່ນໄມ້ພາຍໃຕ້ອຸນຫະພູມສູງ. ບັນຫາດັ່ງກ່າວສາມາດນໍາໄປສູ່ຈຸດ char ຢູ່ເທິງຫນ້າຜະລິດຕະພັນ, ການປ່ຽນສີ, ຫຼືແມ້ກະທັ້ງການເຊື່ອມໂຊມຂອງຄຸນສົມບັດກົນຈັກ. ດັ່ງນັ້ນ, ໃນການຜະລິດຕົວຈິງ, ອຸນຫະພູມຂອງວັດສະດຸຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງເຂັ້ມງວດ, ອຸນຫະພູມສູງສຸດບໍ່ຄວນເກີນ 185 ອົງສາ.
I. PE-WPC Extrusion Temperature Curve (Pelletizing Stage + Profile Forming Stage)
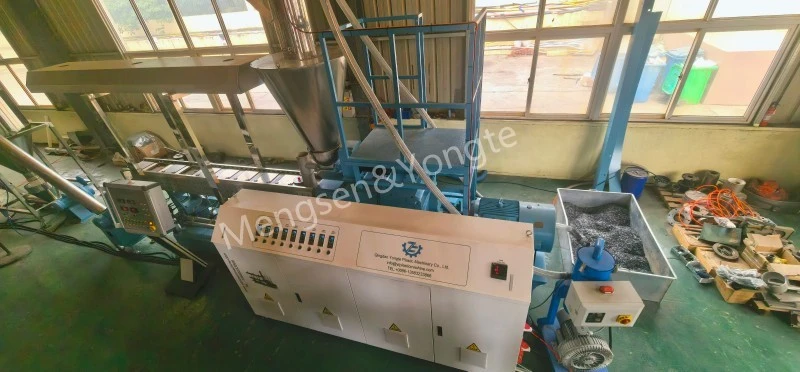
① ຂະຫນານຂະຫນານສອງ (granulation ໄມ້ PE, ທິດທາງດຽວກັນຂະຫນານສອງ)
ໃນການຜະລິດຕົວຈິງ, ອຸນຫະພູມຄວນໄດ້ຮັບການປັບລະອຽດໂດຍອີງໃສ່ຕົວກໍານົດການວັດຖຸດິບເຊັ່ນ: ເນື້ອໃນຝຸ່ນໄມ້, ຂະຫນາດຕາຫນ່າງ, ແລະດັດຊະນີການໄຫຼຂອງ HDPE: ອັດຕາສ່ວນການເພີ່ມເຕີມຂອງຝຸ່ນໄມ້ສູງ, ຄວາມຫຍຸ້ງຍາກໃນການປຸງແຕ່ງຫຼາຍຂື້ນ, ຈໍາເປັນຕ້ອງໄດ້ຕິດຕາມຢ່າງໃກ້ຊິດກ່ຽວກັບຄວາມຫມັ້ນຄົງຂອງອຸນຫະພູມໃນຂັ້ນຕອນຂອງ plasticization ເພື່ອປ້ອງກັນການສະສົມຄວາມຮ້ອນໃນທ້ອງຖິ່ນ; ເມື່ອຂະຫນາດຕາຫນ່າງຝຸ່ນໄມ້ແມ່ນລະອຽດກວ່າ, ພື້ນທີ່ຫນ້າດິນສະເພາະເພີ່ມຂຶ້ນ, ເຮັດໃຫ້ກາກບອນມີຄວາມເປັນໄປໄດ້ຫຼາຍ, ເຊິ່ງຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນຄວາມເຫມາະສົມຂອງລະດັບອຸນຫະພູມໃນຂັ້ນຕອນ homogenization. ນອກຈາກນັ້ນ, ການຄວບຄຸມການສະຫນອງນ້ໍາໃນຂັ້ນຕອນຂອງການ granulation double ຮາບພຽງຕ້ອງປະຕິບັດຈາກໄລຍະກ່ອນການປິ່ນປົວວັດຖຸດິບ; ເມື່ອເຂົ້າຂອງຝຸ່ນໄມ້ເຂົ້າໄປໃນພືດ, ຄວາມຊຸ່ມຊື້ນຂອງມັນຕ້ອງໄດ້ຮັບການທົດສອບ, ແລະຖ້າມັນເກີນ 5%, ການປິ່ນປົວແຫ້ງຕ້ອງປະຕິບັດ; ຖ້າບໍ່ດັ່ງນັ້ນ, ຄວາມຊຸ່ມຊື້ນເຂົ້າໄປໃນຖັງ extruder ອາດຈະສ້າງຟອງອາຍພາຍໃຕ້ອຸນຫະພູມສູງ, ເຊິ່ງສາມາດປະນີປະນອມຄວາມສອດຄ່ອງຂອງ granulation ແລະນໍາໄປສູ່ຄວາມບົກພ່ອງຂອງຮູຂຸມຂົນພາຍໃນຂອງຜະລິດຕະພັນ extruded ສຸດທ້າຍໃນລະຫວ່າງການ molding extrusion ຕໍ່ມາ.
ຄວາມຍາວກະບອກສູບຈາກຮູປ້ອນອາຫານເຖິງຫົວ, ຕໍ່ °C
|
ຂະແໜງ |
ເຂດ 1 (ເພີ່ມເຕີມ) |
ເຂດ 2 |
ເຂດ 3 |
ເຂດ 4-6 |
ເຂດ 7-8 |
ເຂດ 9 |
ຕາຍຫົວ |
|
ການຕັ້ງຄ່າ |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
ຈຸດຕົ້ນຕໍ:
· ຢ່າຕັ້ງສ່ວນໃຫ້ອາຫານສູງເກີນໄປເພື່ອປ້ອງກັນບໍ່ໃຫ້ຜົງໄມ້ອ່ອນລົງກ່ອນໄວອັນຄວນ ແລະ ຍຶດຕິດຢູ່ກັບດັກສະກູ, ເຊິ່ງອາດເຮັດໃຫ້ຂົວເຊື່ອມ ຫຼື ຕັນ.
· ເຂດ 3-5 ປະກອບເປັນສ່ວນປະສົມຕົ້ນຕໍ, ບ່ອນທີ່ອຸນຫະພູມເພີ່ມຂຶ້ນເທື່ອລະກ້າວ;
·ຫຼຸດລົງຫົວ nozzle ເລັກນ້ອຍເພື່ອຫຼຸດຜ່ອນການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມໃນເຂດ shear melt;
· ອຸນຫະພູມລະລາຍຕ້ອງບໍ່ໃຫ້ເກີນ 185 ° C ສໍາລັບໄລຍະເວລາຕໍ່ໄປ; ຖ້າບໍ່ດັ່ງນັ້ນ, ເສັ້ນໃຍໄມ້ຈະເກີດການເກີດຄາບອນໄວ, ເຊິ່ງກໍ່ໃຫ້ເກີດຈຸດດ່າງດຳ ແລະ ກິ່ນທີ່ຄ້າຍຄືກັບຢາສູບ.
②ເຄື່ອງກອບເປັນຮູບຈວຍ (SJSZ twin-screw ຫຼືສະກູດຽວ, ສໍາລັບການ extruding decking / profile ການນໍາໃຊ້ເມັດໄມ້, ພລາສຕິກ)
Conical Twin screw ExtruderTemperature Parameter ຕາຕະລາງ
|
ປະເພດພາລາມິເຕີ |
ພາກສ່ວນການໂຫຼດ (ຫົວໜ່ວຍ: °C) |
ໄລຍະການບີບອັດ (ຫົວໜ່ວຍ: °C) |
ພາກສ່ວນລະບາຍອາກາດ (ຫົວໜ່ວຍ: °C) |
ໄລຍະການວັດແທກ (ຫົວໜ່ວຍ: °C) |
ອຸນຫະພູມຫົວ (ໜ່ວຍ: °C) |
ອຸນຫະພູມແມ່ພິມ (ຫນ່ວຍງານ: °C) |
ອຸນຫະພູມການລະລາຍວັດແທກ (ຫນ່ວຍງານ: ° C) |
|
ຕັ້ງອຸນຫະພູມ |
140~150 |
150~162 |
158–168 |
162–172 |
165–173 |
168–175 |
170~180 |
ຕາຕະລາງພາລາມິເຕີອຸນຫະພູມສໍາລັບການບີບອັດສະກູດຽວ (ຊັ້ນພື້ນຜິວຮ່ວມກັນ / ໂປຣໄຟລ໌ງ່າຍດາຍ)
|
ໝວດໝູ່ພາລາມິເຕີ |
ພາກສ່ວນການໂຫຼດ (ຫົວໜ່ວຍ: °C) |
ໄລຍະການບີບອັດ (ຫົວໜ່ວຍ: °C) |
ໄລຍະການວັດແທກ (ຫົວໜ່ວຍ: °C) |
ອຸນຫະພູມຫົວ (ໜ່ວຍ: °C) |
ອຸນຫະພູມແມ່ພິມ (ຫນ່ວຍງານ: °C) |
|
ຄ່າກໍານົດ |
135–145 |
148–160 |
158–168 |
162–170 |
165–172 |
✅ ຫຼັກການປະຕິບັດງານອຸນຫະພູມ
1. ການຕັ້ງຄ່າອຸນຫະພູມບໍ່ເທົ່າກັບອຸນຫະພູມຕົວຈິງຂອງ melt ໄດ້; ມັນເປັນສິ່ງຈໍາເປັນທີ່ຈະໃຊ້ເຄື່ອງວັດແທກການລະລາຍເພື່ອປະຕິບັດການວັດແທກຕົວຈິງຂອງອຸນຫະພູມ melt. ເນື່ອງຈາກການສ້າງຄວາມຮ້ອນທີ່ເກີດຈາກສະກູ, ອຸນຫະພູມລະລາຍທີ່ວັດແທກໄດ້ໂດຍປົກກະຕິເກີນອຸນຫະພູມທີ່ກໍານົດໄວ້ໂດຍ 5-12 ° C.
2. ອຸນຫະພູມໃນສ່ວນລະບາຍອາກາດບໍ່ຄວນຕັ້ງໄວ້ສູງເກີນໄປ. ໃນພາກພື້ນນີ້, ອາຍນໍ້າ adsorbed ແລະລະເຫີຍທີ່ມີນ້ໍາໂມເລກຸນຕ່ໍາພາຍໃນຝຸ່ນໄມ້ໄດ້ຖືກປ່ອຍອອກມາໃນປະລິມານຫຼາຍ; ຖ້າອຸນຫະພູມໃນເຂດນີ້ສູງເກີນໄປ, ທາດອາຍຜິດອາດຈະຫຼົບຫນີຢ່າງບໍ່ຢຸດຢັ້ງຈາກວັດສະດຸ molten, ເຊິ່ງສາມາດນໍາໄປສູ່ການລະລາຍຂອງ foaming ແລະເຮັດໃຫ້ເກີດການເຊື່ອມໂຊມຂອງຄວາມຮ້ອນຂອງຫນ້າດິນຝຸ່ນໄມ້, ສົ່ງຜົນໃຫ້ carbonization.
3. ອຸນຫະພູມ mold ຄວນຈະສູງກວ່າອຸນຫະພູມໃນພາກວັດແທກເພື່ອໃຫ້ແນ່ໃຈວ່າອຸປະກອນການ molten ເກັບຮັກສາໄວ້ພຽງພໍ flowability ເມື່ອເຂົ້າໄປໃນຢູ່ຕາມໂກນ mold, ດັ່ງນັ້ນການອໍານວຍຄວາມສະດວກໃນການຕື່ມແລະ molding ກ້ຽງ, ແລະຫຼຸດຜ່ອນການສ້າງຕັ້ງຂອງ pitting ຜິດປົກກະຕິກ່ຽວກັບຫນ້າຜະລິດຕະພັນທີ່ເກີດຈາກການ flowability ບໍ່ພຽງພໍ; ແນວໃດກໍ່ຕາມ, ອຸນຫະພູມ mold ບໍ່ຄວນສູງເກີນໄປ, ເນື່ອງຈາກວ່າອຸນຫະພູມ mold ສູງເກີນໄປຈະຫຼຸດລົງອັດຕາການເຢັນຂອງຊັ້ນຫນ້າຂອງວັດສະດຸ molten, ນໍາໄປສູ່ການຍຶດຕິດຂອງວັດສະດຸກັບຫນ້າ mold (mold sticking), ແລະອາດຈະເປັນຜົນມາຈາກການສະສົມຂອງວັດສະດຸແລະຮອຍຂີດຂ່ວນໃນພື້ນທີ່ທີ່ອຸປະກອນການຍັງຄົງເປັນໄລຍະເວລາ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ຂໍ້ໄດ້ປຽບຂອງທໍ່ຊົນລະປະທານທໍ່ຢາງ Soaker vs ທໍ່ຊົນລະປະທານແບບດັ້ງເດີມ
- ການບໍລິການໂຄງການ Yongte Supply Turnkey ສໍາລັບ WPC decking plant?
- ເຄື່ອງຕັດໄມ້ປຼາສະຕິກແຂງ 200x50 ມມ ທົດສອບສຳເລັດແລ້ວ
- ເຄື່ອງເຮັດຖັນ Yongte WPC ທີ່ມີການຮ່ວມ extrusion ແມ່ນການທົດສອບສົບຜົນສໍາເລັດ
- ຂີ້ເຫຍື້ອຟິມພາດສະຕິກຖືກໃຊ້ເພື່ອຜະລິດຜະລິດຕະພັນໄມ້-ພລາສຕິກປະສົມ (WPC) ໄດ້ແນວໃດ?
- ຄໍາຮ້ອງສະຫມັກສໍາລັບທໍ່ຢາງ Foamed Water-permeable
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ