8613583233866
info@ytplasticmachine.com
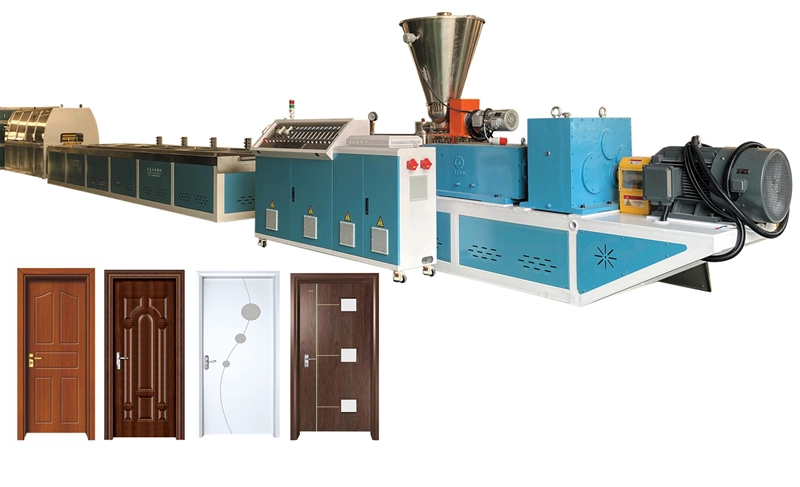
ໃນໄລຍະການຜະລິດກອບປະຕູໄມ້ - ພາດສະຕິກ, ໂຮງງານຈໍານວນຫຼາຍພົບບັນຫາຄວາມຫນາແຫນ້ນຂອງກອບຫຼາຍເກີນໄປ; ເຖິງແມ່ນວ່າໃນເວລາທີ່ມີປະລິມານທີ່ພຽງພໍຂອງຕົວແທນ foaming ໄດ້ຖືກນໍາໃຊ້, ຜະລິດຕະພັນບໍ່ສາມາດ Foam ຫຼືຂະຫຍາຍຢ່າງຖືກຕ້ອງ.
ບັນຫານີ້ສາມາດນໍາໄປສູ່ການເພີ່ມຂຶ້ນຂອງຄ່າໃຊ້ຈ່າຍຂອງຜະລິດຕະພັນ, ຄຸນສົມບັດກົນຈັກທີ່ຕໍ່າກວ່າມາດຕະຖານ, ຫຼືຄວາມລົ້ມເຫຼວທີ່ຈະຕອບສະຫນອງຄວາມຕ້ອງການຈັດສົ່ງ. ດັ່ງນັ້ນ, ບຸກຄະລາກອນການຜະລິດຈໍານວນຫຼາຍອາດຈະປັບຕົວກໍານົດການຂະບວນການ blindly ໂດຍບໍ່ເຄີຍລະບຸສາເຫດຮາກ. ຂ້າງລຸ່ມນີ້, ພວກເຮົາຈະອະທິບາຍວິທີການແກ້ໄຂບັນຫາແບບຄົບວົງຈອນຕາມລໍາດັບຂອງຄວາມສັບສົນທີ່ເພີ່ມຂຶ້ນເພື່ອຊ່ວຍໃຫ້ທ່ານລະບຸແຫຼ່ງຂອງບັນຫາໄດ້ໄວ. ໃຫ້ເລີ່ມຕົ້ນດ້ວຍລັກສະນະທີ່ກົງໄປກົງມາທີ່ສຸດເພື່ອສືບສວນ - ຄື, ວັດຖຸດິບແລະຂັ້ນຕອນການສ້າງ - ເພາະວ່ານີ້ມັກຈະເປັນແຫຼ່ງທົ່ວໄປທີ່ສຸດຂອງບັນຫາດັ່ງກ່າວ.
ປະກົດການຕັດສິນບຸລິມະສິດ:
①ສ່ວນທີ່ເຮັດໃຫ້ແມ່ພິມຕາຍສະແດງໃຫ້ເຫັນວ່າບໍ່ມີການຂະຫຍາຍຕົວທັງຫມົດ → decomposition ບໍ່ພຽງພໍຂອງຕົວແທນ foaming / ອຸນຫະພູມຕ່ໍາ / ຄວາມເຂັ້ມແຂງ melt ບໍ່ພຽງພໍ
② foaming ພາຍໃນໄດ້ເກີດຂຶ້ນແລ້ວໃນຫົວເຄື່ອງຈັກ; ເມື່ອເກີດແມ່ພິມອອກ, ອຸປະກອນການ retracts ແລະບໍ່ Foaming → pre-foaming (ການບັນເທົາຄວາມກົດດັນພາຍໃນ – ສາເຫດທົ່ວໄປທີ່ສຸດ)
1. ລະບົບໂຟມ
· ປະລິມານຂອງຕົວແທນ foaming AC ບໍ່ພຽງພໍ ຫຼືບໍ່ມີຕົວກະຕຸ້ນໂຟມ (ເຊັ່ນ: zinc oxide); ການເປີດໃຊ້ງານບໍ່ພຽງພໍ ຫຼືການເນົ່າເປື່ອຍຂອງ AC ບໍ່ຄົບຖ້ວນເຮັດໃຫ້ບໍ່ມີການປ່ອຍອາຍແກັສ. ປັບໂດຍການເພີ່ມ 0.1–0.3 ສ່ວນຕໍ່ຄໍາຮ້ອງສະຫມັກ; ຢ່າເພີ່ມຫຼາຍເກີນໄປໃນເວລາດຽວເພື່ອປ້ອງກັນການແຕກແຍກຂອງຟອງຫຼືການເຊື່ອມຕໍ່ກັນ.
· ທາດໂຟມບໍ່ພຽງພໍ (ຕົວເສີມການລະລາຍ): ຖ້າຄວາມແຮງຂອງການລະລາຍຕໍ່າເກີນໄປ, ອາຍແກັສບໍ່ສາມາດຖືກດັກໄດ້ຢ່າງມີປະສິດທິພາບ ແລະ ໜີໄປໂດຍກົງ, ສົ່ງຜົນໃຫ້ຂາດການເກີດຟອງທີ່ເໝາະສົມ. ເພີ່ມປະລິມານຂອງຕົວແທນ foaming ຢ່າງເຫມາະສົມເພື່ອຮັບປະກັນວ່າໂຄງສ້າງຂອງເຊນສາມາດທົນທານຕໍ່ຄວາມກົດດັນໂດຍບໍ່ມີການ rupturing.
2. ຄວາມບໍ່ສົມດຸນຂອງເຄື່ອງຫຼໍ່ລື່ນ (ສາເຫດຂອງຄວາມຖີ່ສູງ)
✅ ການເລື່ອນພາຍໃນຫຼາຍເກີນໄປ (ເຊັ່ນ: ເນື່ອງຈາກອາຊິດ stearic): ຖ້າການເຮັດພາດສະຕິກເກີດຂຶ້ນໄວເກີນໄປ, ໂຟມຈະເກີດຂຶ້ນກ່ອນໄວອັນຄວນພາຍໃນເຄື່ອງ, ແລະຄວາມກົດດັນຈະຖືກປ່ອຍອອກມາໄວເກີນໄປ, ປ້ອງກັນການຂະຫຍາຍອອກຕື່ມອີກຫຼັງຈາກການຂັບໄລ່ mold; ຫຼຸດຜ່ອນການເລື່ອນພາຍໃນ.
✅ ການເລື່ອນພາຍນອກຫຼາຍເກີນໄປ (PE wax / OPE wax): ຄວາມຫນືດຂອງການລະລາຍແມ່ນຕໍ່າເກີນໄປ, ປ້ອງກັນການຫຸ້ມຫໍ່ອາຍແກັສທີ່ມີປະສິດຕິຜົນ; ຫຼຸດຜ່ອນການເລື່ອນພາຍນອກຢ່າງເຫມາະສົມ.
✅ ການຫຼໍ່ລື່ນບໍ່ພຽງພໍ: ການສ້າງພລາສຕິກບໍ່ດີ, ການເສື່ອມຕົວຂອງສານໂຟມບໍ່ພຽງພໍ, ການເກີດຟອງອ່ອນໆ
3. ເນື້ອໃນຂອງສານເຕີມເຕັມ – ເມື່ອອັດຕາສ່ວນຂອງຜົງໄມ້, ທາດການຊຽມຄາໂບໄຮເດຣດ, ຫຼື ວັດສະດຸທີ່ນຳມາໃຊ້ໃໝ່ສູງເກີນໄປ, ທາດຕື່ມແຂງສາມາດເຄື່ອນຍ້າຍຢາງອອກໄດ້, ສົ່ງຜົນໃຫ້ຄວາມຍືດຍຸ່ນຂອງລະລາຍບໍ່ດີ ແລະ ປ້ອງກັນບໍ່ໃຫ້ອາຍແກັສຂະຫຍາຍອອກ. ເນື້ອໃນຂອງ filler ທັງຫມົດຄວນໄດ້ຮັບການຮັກສາຢູ່ໃນຂອບເຂດທີ່ເຫມາະສົມ; ເນື້ອໃນອຸປະກອນການນໍາໃຊ້ໃຫມ່ບໍ່ຄວນເກີນ 30%. ປະລິມານຄວາມຊຸ່ມຂອງຝຸ່ນໄມ້ຕ້ອງແມ່ນ ≤ 2% - ເກີນຂອບເຂດຈໍາກັດນີ້ສາມາດແຊກແຊງຂະບວນການ foaming ແລະນໍາໄປສູ່ການຜິດປົກກະຕິ void.
4. ເນື້ອໃນ stabilizer ບໍ່ພຽງພໍ / ຄຸນນະພາບທີ່ບໍ່ດີ: overheating ທ້ອງຖິ່ນຫຼື decomposition ກ່ອນໄວອັນຄວນຂອງຕົວແທນ foaming, ສົ່ງຜົນໃຫ້ບໍ່ມີ foaming ຕາມການປ່ອຍ mold; ເລືອກລະບົບສະຖຽນລະພາບດ້ວຍທາດການຊຽມ-ສັງກະສີ / ຂີ້ກົ່ວທີ່ເໝາະສົມ ເພື່ອຮັບປະກັນປ່ອງຢ້ຽມຄວາມໝັ້ນຄົງດ້ານຄວາມຮ້ອນທີ່ກວ້າງພຽງພໍ.
ຂອບເຂດມາດຕະຖານກະສານອ້າງອີງ (PVC Wood-Plastic Door Frames):
· Loading Zone: 140–155°C (ອຸນຫະພູມຕ່ໍາ – ປ້ອງກັນການ foaming ກ່ອນໄວອັນຄວນ)
· Plasticizing/Compression Stage: 165–175°C (ຊ່ວງການເສື່ອມສະພາບຂັ້ນຕົ້ນສໍາລັບ AC)
· ລະດັບການວັດແທກ: 170–178°C
· ຫຼັກປະສົມ: ອຸນຫະພູມຫຼຸດລົງເລັກນ້ອຍ (160–165°C) – ປ້ອງກັນການເກີດຟອງພາຍໃນ
· ຕາຍ: ວາງຕໍາແໜ່ງທາງຫລັງຂອງຖັງເລັກນ້ອຍເພື່ອປ້ອງກັນການເກີດໂຟມກ່ອນໄວອັນຄວນຢູ່ໃນຮູແມ່ພິມ.
ຫຼັກການດີບັກ:
· ອຸນຫະພູມໂດຍລວມຕ່ໍາ → ການເສື່ອມສະພາບຕົວແທນ foaming ບໍ່ຄົບຖ້ວນສົມບູນ: ເຮັດການທົດລອງທີ່ມີການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມຂອງ +5°C ໃນໄລຍະຂັ້ນຕອນຂອງການເຮັດໃຫ້ຢາງ.
· ອຸນຫະພູມສູງຢູ່ທີ່ຫຼັກການປະສົມ / ຫົວ blower → ການບັນເທົາທຸກຄວາມກົດດັນພາຍໃນຕົ້ນແລະ foaming: ຫຼຸດລົງອຸນຫະພູມທີ່ຫົວ blower ແລະຫຼັກການປະສົມ.
1. ຄວາມກົດດັນຫົວບໍ່ພຽງພໍ: ເມື່ອຄວາມກົດດັນບໍ່ພຽງພໍ, ມັນປ້ອງກັນການສ້າງຄວາມແຕກຕ່າງຂອງຄວາມກົດດັນລະຫວ່າງດ້ານຫນ້າແລະດ້ານຫລັງຂອງແຜ່ນ, ເຮັດໃຫ້ມັນຍາກສໍາລັບຟອງທີ່ຈະ nucleate; ພິຈາລະນາການເພີ່ມຄວາມໄວການຫມຸນຂອງເຄື່ອງຈັກຕົ້ນຕໍເລັກນ້ອຍຫຼືເພີ່ມອັດຕາການໃຫ້ອາຫານເພື່ອເພີ່ມຄວາມກົດດັນຂອງ melt (ຫຼີກເວັ້ນການຕັ້ງມັນສູງເກີນໄປເພື່ອປ້ອງກັນການ overheating shear).
2. ຄວາມໄວຂອງເຄື່ອງຈັກຫຼາຍເກີນໄປ: ການກະທັນຫັນຂອງຄວາມຮ້ອນ shear ນໍາໄປສູ່ການ foaming ກ່ອນໄວອັນຄວນ; ຄວາມໄວຂອງເຄື່ອງຈັກຕ່ໍາ: ການຜະລິດພາດສະຕິກບໍ່ພຽງພໍເຮັດໃຫ້ໂຟມອ່ອນ.
3. ຄວາມໄວ stretching ຫຼາຍເກີນໄປ: ວັດສະດຸແມ່ນ forcbly stretched ກ່ອນທີ່ມັນຈະມີ foamed ຢ່າງເຕັມສ່ວນເມື່ອອອກຈາກ mold, ເຮັດໃຫ້ໂຄງສ້າງຂອງເຊນລົ້ມລົງ → ຫຼຸດຜ່ອນຄວາມໄວ stretching ທີ່ເຫມາະສົມເພື່ອໃຫ້ວັດສະດຸໃຊ້ເວລາພຽງພໍສໍາລັບການ foaming ຟຣີ.
4. ສູນຍາກາດລະບາຍອາກາດ: ຖ້າສູນຍາກາດສູງເກີນໄປ, ມັນຈະເອົາອາຍແກັສໂຟມອອກໂດຍກົງ, ປ້ອງກັນການເກີດໂຟມທີ່ເຫມາະສົມ; ຫຼຸດລະດັບສູນຍາກາດໄອເສຍຢ່າງເໝາະສົມ ໃນຂະນະທີ່ກຳຈັດສິ່ງກໍ່ສ້າງ ຫຼືສິ່ງກີດຂວາງຕ່າງໆຢູ່ພອດໄອເສຍ.
1. ຖ້າການອອກແບບຊ່ອງທາງການໄຫຼຕາຍບໍ່ພຽງພໍຫຼືຄວາມຕ້ານທານຕ່ໍາເກີນໄປ, ຄວາມກົດດັນພາຍໃນບໍ່ສາມາດຖືກສ້າງຕັ້ງຂຶ້ນ; ໃນກໍລະນີດັ່ງກ່າວ, ກວດເບິ່ງການລ້າງປາກຕາຍແລະ throttle ribs, ແລະເຫມາະສົມທີ່ຈະເພີ່ມຄວາມຕ້ານທານພາຍໃນຕາຍເພື່ອສ້າງຄວາມກົດດັນ melting ຫມັ້ນຄົງ.
2. ໄລຍະຫ່າງລະຫວ່າງຕົວຕາຍ ແລະຮູບຊົງຮູບຮ່າງສັ້ນເກີນໄປ: ວັດສະດຸຈະເຂົ້າສູ່ຂັ້ນຕອນການສ້າງຮູບຮ່າງ ແລະ ຄວາມເຢັນ ກ່ອນທີ່ມັນຈະມີໂຟມເຕັມທີ່, ດັ່ງນັ້ນຈຶ່ງສາມາດສະກັດກັ້ນການເກີດໂຟມໄດ້ - ສະນັ້ນ, ຄ່ອຍໆເພີ່ມສ່ວນໂຟມທີ່ບໍ່ເສຍຄ່າ.
3. ການຕັ້ງສູນຍາກາດຫຼາຍເກີນໄປຫຼືອຸນຫະພູມນ້ໍາເຢັນຫຼາຍເກີນໄປ: ຄວາມເຢັນຢ່າງໄວວາແລະການແຊ່ແຂງຂອງ melt ປ້ອງກັນບໍ່ໃຫ້ການຂະຫຍາຍຕົວ pore; ຫຼຸດຜ່ອນການຕັ້ງສູນຍາກາດແລະເພີ່ມອຸນຫະພູມນ້ໍາທີ່ເຫມາະສົມ.
1. ການສັງເກດການເກັບຕົວຢ່າງ: ກໍານົດວ່າແຖບວັດສະດຸສະແດງໃຫ້ເຫັນການຂະຫຍາຍຕົວໃນຂະນະທີ່ມັນອອກຈາກ mold, ຫຼືວ່າມັນອອກມາແຂງແລະບໍ່ປ່ຽນແປງ.
2. ການກວດສອບວັດຖຸດິບ: ປະລິມານຄວາມຊຸ່ມຊື້ນຂອງຝຸ່ນໄມ້, ອັດຕາສ່ວນການເພີ່ມສູດ, ແລະອັດຕາການເພີ່ມວັດສະດຸທີ່ນໍາມາໃຊ້ໃຫມ່
3. ການປັບອຸນຫະພູມແບບລະອຽດ: ບູລິມະສິດການປັບອຸນຫະພູມຂອງສ່ວນປລາສຕິກ ແລະ ຫຼັກປະສົມ.
4. ການປັບແຕ່ງການລະບາຍນໍ້າໄດ້ດີ: ຫຼຸດຜ່ອນຄວາມອິດເມື່ອຍຂອງເລື່ອນພາຍໃນ, ຫຼຸດຄວາມສຽດສີເລື່ອນພາຍນອກປານກາງ.
5. ເພີ່ມປະລິມານຂອງຕົວແທນ foaming ເລັກນ້ອຍ; ຈາກນັ້ນພິຈາລະນາການເພີ່ມເຕີມເລັກນ້ອຍຂອງຕົວແທນ foaming + activator.
6. ຈັບຄູ່ຄວາມໄວເຄື່ອງຕົ້ນຕໍ, ອັດຕາການໃຫ້ອາຫານ, ແລະຄວາມໄວ traction ເພື່ອຮັກສາຄວາມກົດດັນຫົວທີ່ຫມັ້ນຄົງ.
7. ປັບສູນຍາກາດໄອເສຍ, ຮູບຮ່າງສູນຍາກາດ, ແລະໄລຍະຫ່າງລະຫວ່າງການເປີດ mold ແລະຕາຕະລາງຮູບຮ່າງ.
Yongte ສຳເລັດການມອບໝາຍສາຍ Co-Extrusion ໃໝ່ດ້ວຍເທກໂນໂລຍີ 3D Embossing In-Line ສໍາລັບ WPC Decking
ວິທີການພວນ screw ທີ່ຕິດຢູ່ຂອງ WPC ຂະຫນານ screw extruder ຄູ່ແຝດ?
WhatsApp
Lucy Qin
Email
Lucy