Disassembly ແລະ Assembly Parallel Double Screw ສໍາລັບ WPC Pelletizing Machine
SH75 ຂະຫນານ Double-Screw Disassembly ແລະຄູ່ມືການປະກອບ
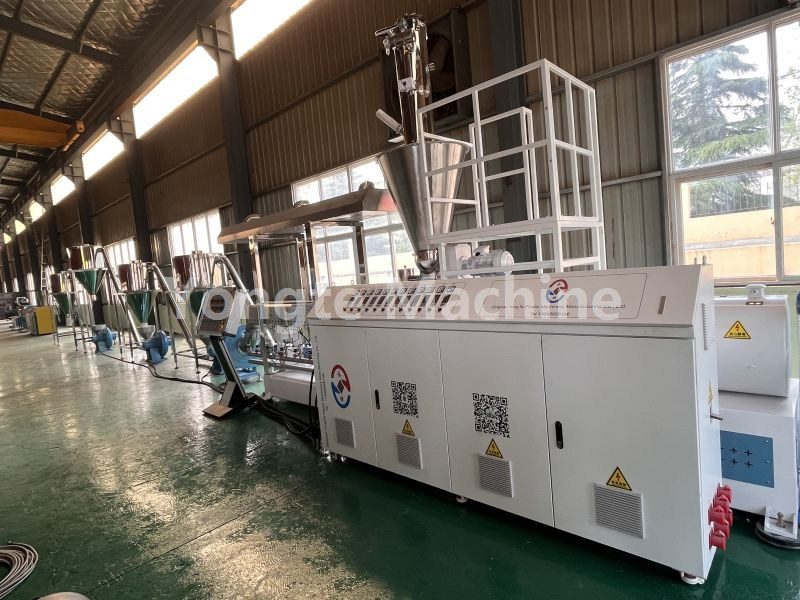
ໃນລະຫວ່າງການປະຕິບັດງານຂອງເຄື່ອງ pelletizing WPC, ຖ້າການບໍາລຸງຮັກສາແມ່ນຈໍາເປັນເນື່ອງຈາກການສວມໃສ່ແລະ tear ຂອງສະກູແລະທໍ່ປະກອບ, ຜູ້ໃຊ້ຈະຕ້ອງ disassemble ແລະປະກອບອົງປະກອບເຫຼົ່ານີ້ຄືນ. ຂັ້ນຕອນ disassembly ແລະປະກອບສໍາລັບ SH75 modular flat-screw machine ຕ້ອງໄດ້ຮັບການປະຕິບັດຢ່າງເຂັ້ມງວດຕາມຂັ້ນຕອນການດໍາເນີນງານທີ່ກໍານົດໄວ້; ບຸກຄະລາກອນທັງຫມົດທີ່ມີສ່ວນຮ່ວມໃນການປະຕິບັດງານເຫຼົ່ານີ້ຄວນເຮັດຄວາມຄຸ້ນເຄີຍກັບຕົວກໍານົດການປະຕິບັດງານລ່ວງຫນ້າແລະໃຊ້ມາດຕະການປ້ອງກັນທີ່ເຫມາະສົມເພື່ອປ້ອງກັນອຸປະຕິເຫດດ້ານຄວາມປອດໄພຫຼືຄວາມເສຍຫາຍຂອງອຸປະກອນທີ່ເກີດຈາກການເຮັດວຽກທີ່ບໍ່ຖືກຕ້ອງ. ການຖອດສະກູຄູ່ແຝດຮາບພຽງແລະຄູ່ມືການປະກອບທີ່ສະຫນອງໂດຍທີມງານວິສະວະກໍາ Yongte ມີຈຸດປະສົງພຽງແຕ່ເປັນການອ້າງອິງສໍາລັບຜູ້ປະກອບການ.
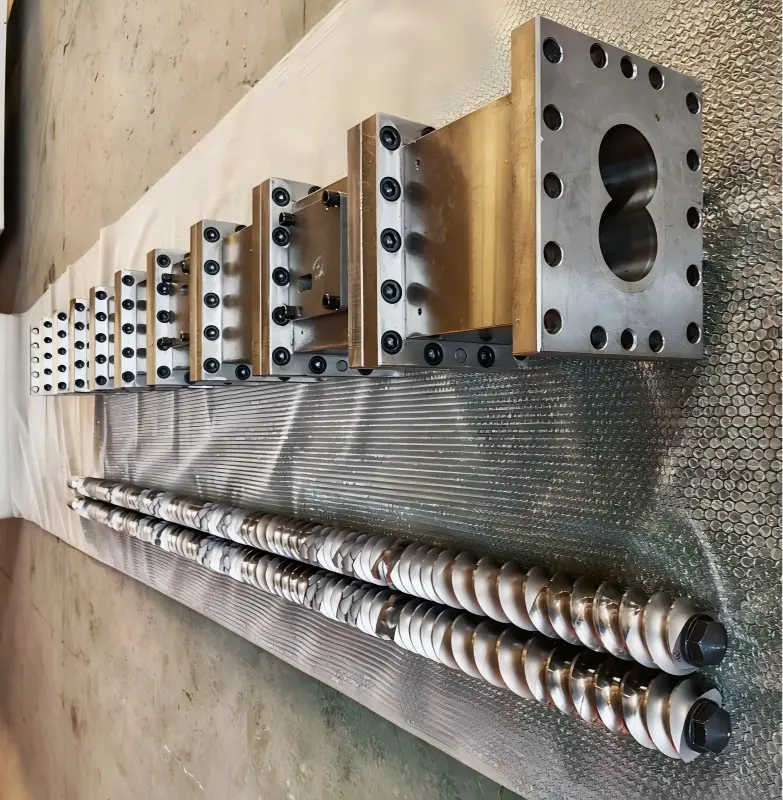
ນຳໃຊ້ໄດ້ກັບ: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – ໂຄງສ້າງແບບຂະໜານແບບຂະໜານຂອງຕ່ອງໂສ້ກະທູ້ສອງສ້ວນ (ທ່ອນໄມ້ລຳລຽງ, ບ໋ອກນວດ, ບ໋ອກຕັດ). ອົງປະກອບເຫຼົ່ານີ້ຕ້ອງໄດ້ຮັບການປະຕິບັດເປັນຄູ່ກັບ screws ຊ້າຍແລະຂວາ phased ຢ່າງຖືກຕ້ອງເພື່ອຮັບປະກັນຄວາມສໍາພັນໄລຍະທີ່ຖືກຕ້ອງລະຫວ່າງສອງ screws ໃນລະຫວ່າງການປະກອບ, ດັ່ງນັ້ນການປ້ອງກັນການແຊກແຊງອົງປະກອບຫຼືການເຮັດວຽກຜິດປົກກະຕິຂອງອຸປະກອນທີ່ເກີດຈາກການ deviation ໄລຍະ.
ກ່ອນທີ່ຈະເລີ່ມຕົ້ນການດໍາເນີນງານໃດໆ, ຂັ້ນຕອນ LOTO (Lockout / Tagout) ຕ້ອງປະຕິບັດຕາມຢ່າງເຂັ້ມງວດ: ແຫຼ່ງພະລັງງານທັງຫມົດຕ້ອງໄດ້ຮັບການຕັດການເຊື່ອມຕໍ່ແລະມັນຕ້ອງໄດ້ຮັບການຢືນຢັນວ່າອຸປະກອນຖືກປິດຢ່າງສົມບູນເພື່ອປ້ອງກັນການບາດເຈັບສ່ວນບຸກຄົນຫຼືຄວາມເສຍຫາຍຂອງອຸປະກອນທີ່ເກີດຈາກການເລີ່ມຕົ້ນໂດຍບັງເອີນ.
1, ການກະກຽມ
1. ເຄື່ອງມື ແລະ ເຄື່ອງບໍລິໂພກ
· ເຄື່ອງມືສະກັດສະກູທີ່ມີຈຸດປະສົງພິເສດ, ອຸປະກອນດຶງໄຮໂດຼລິກ/ກົດ, ເຊືອກທອງແດງ, ຊ້ວນທອງແດງ, ແປງສາຍທອງແດງ, ໄມ້ຄ້ອນຕີ (ຫ້າມບໍ່ໃຫ້ຕີພື້ນຜິວໜ້າວຽກດ້ວຍໄມ້ຄ້ອນເຫຼັກ)
· ບິດແຮງບິດ, ປຸ່ມ hex, ນໍ້າມັນຕ້ານການຕິດຢູ່ໃນອຸນຫະພູມສູງ (ນໍ້າມັນໂມລີບເດັນມ່ຽມ disulfide ອຸນຫະພູມສູງ lubricating grease), ປາກກາເຄື່ອງຫມາຍ, ຖົງມືທົນທານຕໍ່ອຸນຫະພູມສູງ, ຕັນໄມ້ສະອາດ / pad ຢາງ.
· ຕົວແທນທໍາຄວາມສະອາດ, ອາກາດບີບອັດ, ແວ່ນຕາປ້ອງກັນ
2. Shutdown Pre-Operation (ກ່ອນທີ່ screw ຈະຖອນອອກຈາກຖັງ)
1. ກ່ອນທີ່ຈະປິດເຄື່ອງ, ໃຫ້ເຮັດຄວາມສະອາດມັນຢ່າງລະອຽດໂດຍໃຊ້ຕົວເຮັດຄວາມສະອາດແລະພະຍາຍາມລະບາຍວັດສະດຸທັງຫມົດອອກຈາກຖັງ.
2. ເຢັນລົງໃນອຸນຫະພູມທີ່ປອດໄພ; ຕັດການເຊື່ອມຕໍ່ການສະຫນອງພະລັງງານ, ວາງປ້າຍເຕືອນແລະລັອກພື້ນທີ່; ປິດການໃຫ້ຄວາມຮ້ອນ, ການໃຫ້ອາຫານ, ແລະລະບົບສູນຍາກາດ.
3. ຖອດຫົວຫົວເຄື່ອງອອກ, ແຜ່ນຫຼາຍຮູ, ທໍ່ຄວາມຮ້ອນ, ເຄື່ອງຕັດຄວາມຮ້ອນ, ແຜ່ນປົກສູນຍາກາດ, ແລະພອດໃຫ້ອາຫານ.
4. ຖອດປ່ຽງທີ່ແຍກອອກເປັນສ່ວນໆຢູ່ໃນຖັງສະກູ; ກະກຽມເພື່ອສະກັດການປະກອບສະກູຄູ່ແຝດທັງຫມົດ.
2, ການຖອນ screw ຢ່າງເຕັມທີ່ (ກ່ອນຂະບວນການ)
1. ຕັດການເຊື່ອມຕໍ່ຂາອອກ - ທ້າຍຂອງເກຍຫຼຸດລົງ; ຫມາຍໄລຍະຂອງ screws ຊ້າຍແລະຂວາແລະ spline (ນີ້ແມ່ນສໍາຄັນເພື່ອປ້ອງກັນບໍ່ໃຫ້ໄລຍະການຕິດຕັ້ງທີ່ບໍ່ຖືກຕ້ອງຈາກອົງປະກອບທີ່ເສຍຫາຍ).
2. ປະຕິບັດການ / fixture ບົບໄຮໂດຼລິກ: ຢຽດຕາມທາງຂວາງ synchronize ການຖອນຕົວຂອງສອງ screws; ໃຫ້ແນ່ໃຈວ່າສະກູທັງສອງຍັງຄົງຢູ່ໃນຂະຫນານ - ຢ່າດຶງພວກມັນຢ່າງແຮງຢູ່ຂ້າງຫນຶ່ງ.
3. ວາງມັນຢູ່ເທິງທ່ອນໄມ້; ຮັກສາສະກູຖືກລະງັບໄວ້ເພື່ອບໍ່ໃຫ້ມັນເຂົ້າໄປໃນການຕິດຕໍ່ໂດຍກົງກັບພື້ນດິນ, ເຊິ່ງອາດຈະທໍາລາຍ profile thread.
4. ເຮັດຄວາມສະອາດວັດສະດຸໃນຂະນະທີ່ພວກມັນຍັງຮ້ອນ: ໃຊ້ຊ້ວນທອງແດງແລະແປງທອງແດງເພື່ອເອົາ carbides; ຖ້າວັດສະດຸຕິດຢູ່ລະຫວ່າງທ່ອນກະທູ້ແລະ mandrel, ໃຫ້ໃຊ້ຄວາມຮ້ອນແບບທ້ອງຖິ່ນ, ເປັນເອກະພາບເພື່ອເຮັດໃຫ້ວັດສະດຸອ່ອນລົງກ່ອນທີ່ຈະຖອດ; ມັນໄດ້ຖືກຫ້າມຢ່າງເຂັ້ມງວດທີ່ຈະປະຕິບັດຕາມອົງປະກອບຂອງການໃຫ້ຄວາມຮ້ອນໃນທ້ອງຖິ່ນທີ່ຮຸນແຮງ.
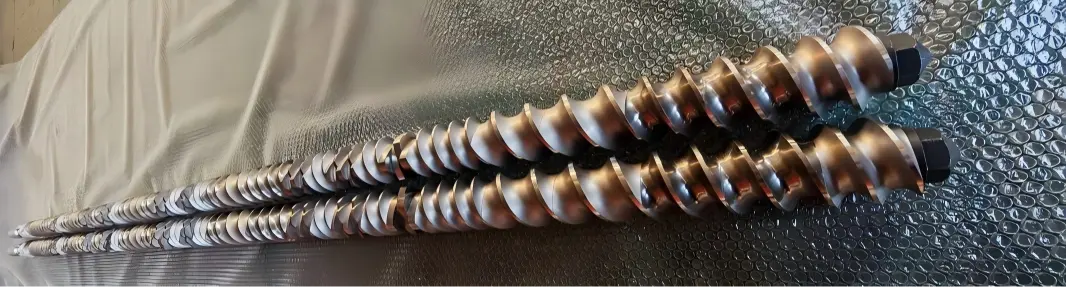
3, ຂັ້ນຕອນການ disassembly block threaded (ສ່ວນປະກອບ) (ຖອດຕາມລໍາດັບຈາກຫົວເຄື່ອງໄປຫາທ້າຍກະດູກຫຼຸດຜ່ອນ)
ລຳດັບ: ໜວດລັອກດ້ານໜ້າ → ວົງແຫວນຍຶດລັງສີ → ແຕ່ລະຊຸດຂອງອົງປະກອບຂອງກະທູ້
1. ຖອດກະດາດລັອກດ້ານໜ້າອອກ (ປົກກະຕິແລ້ວແມ່ນເປັນກະທູ້ພາຍໃນ – ຢ່າປີ້ນທິດທາງກະທູ້); ຫຼັງຈາກນັ້ນ, ເອົາຫມາກແຫ້ງເປືອກແຂງລັອກ, ເຄື່ອງຊັກຜ້າ, ແລະວົງການວາງຕໍາແຫນ່ງ.
2. ເອົາກຸ່ມທ່ອນໄມ້ທີ່ເປັນກະທູ້ອອກເປັນກຸ່ມ, ຈາກນັ້ນເອົາຊິ້ນສ່ວນສະກູ A/B ທີ່ຈັບຄູ່ອອກຈາກຕຳແໜ່ງດຽວກັນ; ຫມາຍແຕ່ລະກຸ່ມຂອງອົງປະກອບດ້ວຍປາກກາເຄື່ອງຫມາຍ - ຊີ້ບອກຫມາຍເລກຕໍາແຫນ່ງ + ດ້ານ (ຫນ້າ / ຫລັງ) + ທິດທາງ screw (ຊ້າຍ / ຂວາ); ຖ່າຍຮູບເພື່ອບັນທຶກແຜນວາດລໍາດັບການປະກອບ.
3. ຕັນກະທູ້ຕິດຢູ່ເທິງ mandrel: ໃຊ້ກົດໄຮໂດຼລິກປະສົມປະສານກັບເຄື່ອງມືພິເສດສໍາລັບການກົດຕາມແກນ, ດ້ວຍການຊ່ວຍເຫຼືອຂອງ rod ທອງແດງ; ມັນໄດ້ຖືກຫ້າມຢ່າງເຂັ້ມງວດໃນການໂຈມຕີຫຼື pry ພື້ນຜິວ threaded ຢູ່ມຸມ; ມັນຍັງຖືກຫ້າມຢ່າງເຂັ້ມງວດເພື່ອໃຫ້ຄວາມຮ້ອນໂດຍກົງຂອງພື້ນຜິວທີ່ເຮັດວຽກຂອງອົງປະກອບໂດຍໃຊ້ໄຟ oxyacetylene.
4. ຫຼັງຈາກ disassembly ສໍາເລັດ: ເຮັດຄວາມສະອາດ spline pin ຫຼັກ, ເສັ້ນຜ່າກາງນອກຂອງ pin ຫຼັກ, ແລະ groove spline ພາຍໃນຂອງອົງປະກອບ; ເອົາເງິນຝາກກາກບອນທີ່ສະສົມຫຼືວັດສະດຸແຂງ; ກວດເບິ່ງ spline ສໍາລັບການສວມ, ຮອຍແຕກ, ຫຼື chipping.
5. ການກວດສອບອົງປະກອບ: ກວດສອບການສວມໃສ່ໃນໂປຣໄຟລ໌ກະທູ້ ແລະ ດ້ານການມີສ່ວນພົວພັນ, ເຊັ່ນດຽວກັນກັບການຂັດ ຫຼືຮອຍແຕກ; ອົງປະກອບທີ່ມີການສວມໃສ່ຫຼາຍເກີນໄປຈະຖືກຂູດທັນທີ; ຫ້າມຂັດ ຫຼືສ້ອມແປງ; ອົງປະກອບດັ່ງກ່າວຈະຕ້ອງບໍ່ຖືກໂຫຼດຄືນໃໝ່ໃສ່ເຄື່ອງ.
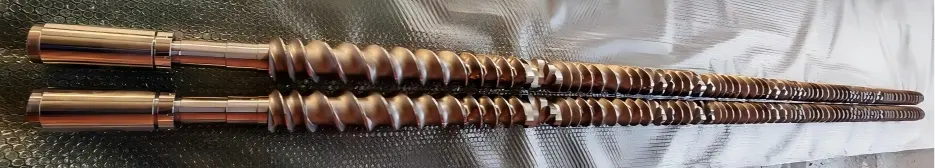
4, ການປະກອບຕັນກະທູ້ (ປະກອບໃນປີກັບຄືນໄປບ່ອນຕາມຮູບແຕ້ມຫຼືເຄື່ອງຫມາຍຕົ້ນສະບັບ, ຈາກປາຍ gearbox ໄປຫາທ້າຍຫົວເຄື່ອງ)
1. ເຮັດຄວາມສະອາດ spline mandrel ຫຼັກແລະ spline ພາຍໃນຂອງອົງປະກອບ; ໃຊ້ຊັ້ນບາງໆຂອງນໍ້າມັນຕ້ານການຕິດຢູ່ໃນອຸນຫະພູມສູງ (ຢ່າໃຊ້ຊັ້ນຫນາເພື່ອປ້ອງກັນການສ້າງວັດສະດຸກາກບອນໃນລະຫວ່າງການຜະລິດ).
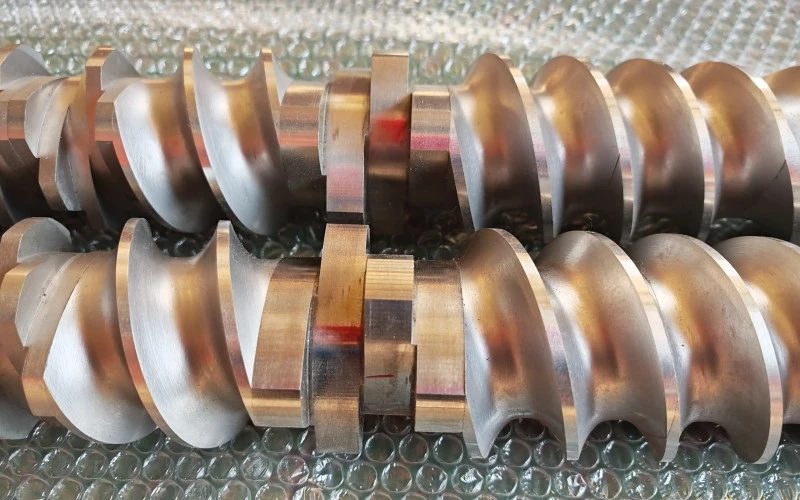
2. ພໍດີກັບຕັນ threaded ຕາມລໍາດັບຕາມລໍາດັບເຄື່ອງຫມາຍ; ຕິດຕັ້ງພວກມັນເປັນຄູ່, ຮັບປະກັນວ່າໄລຍະການມີສ່ວນພົວພັນຂອງສະກູ A ແລະ B ແມ່ນສອດຄ່ອງ; ໃຫ້ແນ່ໃຈວ່າອົງປະກອບດ້ານຫນ້າຖືກກົດດັນໃຫ້ແຫນ້ນແຫນ້ນກັບກັນແລະກັນໂດຍບໍ່ມີການເກັບກູ້, ແລະວ່າ spline ໄດ້ຖືກນັ່ງຢູ່ໃນບ່ອນທັງຫມົດ.
ຕັນລໍາລຽງ, ຕັນ kneading, ແລະ shearing block ມີທິດທາງທີ່ກໍານົດໄວ້ແລະບໍ່ຕ້ອງຕິດຕັ້ງໃນທິດທາງປີ້ນກັບກັນ; ທິດທາງການຫມຸນແລະມຸມຂອງບລັອກ kneading ຕ້ອງປະຕິບັດຕາມຮູບແຕ້ມຂະບວນການຢ່າງເຂັ້ມງວດ.
ສໍາລັບແຕ່ລະຊຸດທີ່ຕິດຕັ້ງ, ຫັນສອງ screws ດ້ວຍຕົນເອງເພື່ອຮັບປະກັນການມີສ່ວນພົວພັນທີ່ລຽບງ່າຍໂດຍບໍ່ມີການຕິດຂັດຫຼືຂູດ.
3. ຕິດຕັ້ງວົງການຕັ້ງຕໍາແຫນ່ງແລະການຊັກຊັກຕາມລໍາດັບ, ຫຼັງຈາກນັ້ນໄດ້ມັດແກ່ນສໍາລັບການລັອກດ້ານຫນ້າທ້າຍ.
4. ໝຸນໜວດລັອກໃຫ້ແໜ້ນກັບແຮງບິດທີ່ກຳນົດໄວ້ (75 Nm; ໂດຍທົ່ວໄປແລ້ວແມ່ນອ້າງອີງເຖິງແຮງບິດທີ່ແນະນຳຂອງຜູ້ຜະລິດ; ນຳໃຊ້ການຮັດເສັ້ນຂວາງໃນ 2–3 ຂັ້ນຕອນແຍກກັນ – ຢ່າຮັດມັນທັງໝົດໃນເວລາດຽວກັນ).
5. ຫຼັງຈາກການປະກອບສໍາເລັດສົມບູນ, ຄູ່ມືປັບ screws ທັງສອງ: ຮັບປະກັນກ້ຽງ, ພືດຫມູນວຽນຕໍ່ເນື່ອງໂດຍບໍ່ມີການ jamming ຫຼືຜິດປົກກະຕິສຽງລົບ; ບໍ່ຄວນມີ friction ໂລຫະລະຫວ່າງສອງ screws.
6. ການກວດສອບ: ປຽບທຽບກັບຮູບປະກອບຕົ້ນສະບັບເພື່ອກວດສອບລໍາດັບອົງປະກອບ, ປະຖົມນິເທດ, ແລະປະລິມານ.
5, screw reassembly ຂອງຖັງ
1. ເຮັດຄວາມສະອາດພາຍໃນຖັງຢ່າງລະອຽດ; ໃຫ້ແນ່ໃຈວ່າພຸ່ມໄມ້ບໍ່ມີວັດສະດຸກາກບອນແລະກວດເບິ່ງພຸ່ມໄມ້ສໍາລັບການສວມໃສ່.
2. ສອງ screws ຍັງ meshed ກັບໄລຍະຄົງທີ່; ເມື່ອຖັງຖືກກົດອອກຕາມແນວນອນ, ຄວາມຕ້ານທານໄດ້ຖືກກວດພົບທັນທີແລະເຄື່ອງຈັກບໍ່ຄວນດໍາເນີນການພາຍໃຕ້ການບັງຄັບໃຊ້ຫຼາຍເກີນໄປ.
3. ຕິດຕັ້ງສາຍເຊື່ອມຕໍ່ດ້ານຫຼັງ, ວາງມັນກັບໄລຍະ spline ທີ່ໝາຍໄວ້ກ່ອນໜ້ານີ້, ແລະ ຍຶດແຂນເຊື່ອມຕໍ່ ແລະ ເຂັມປັກໝຸດໃຫ້ແໜ້ນ.
4. ຕິດຕັ້ງ flanges barrel ສໍາລັບແຕ່ລະພາກສ່ວນແລະ tighten bolts flange ໃນໄລຍະຂວາງ.
5. ທໍ່ຄວາມຮ້ອນການຟື້ນຟູ, thermocouple, ພອດສູນຍາກາດ, ສ່ວນການໃຫ້ອາຫານ, ຫົວເຄື່ອງຕາຍ
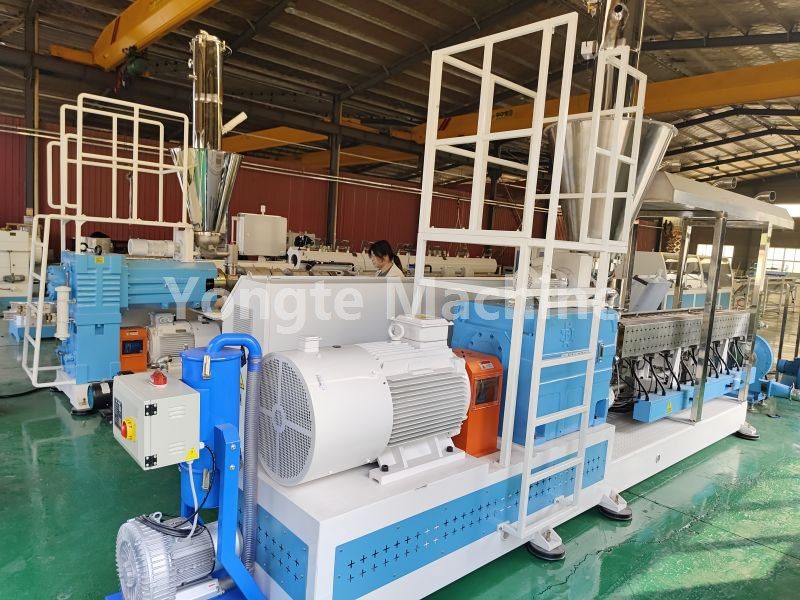
6, ການດໍາເນີນງານການກວດສອບ
1. ຟື້ນຟູການເຊື່ອມຕໍ່ສາຍໄຟທັງໝົດ, ຖອດ LOTO, ໝຸນ shaft ດ້ວຍຕົນເອງດ້ວຍຄວາມໄວຕ່ໍາສອງສາມຮອບ, ແລະຢືນຢັນວ່າບໍ່ມີສຽງ friction ຜິດປົກກະຕິ.
2. ປະຕິບັດການທົດສອບການແລ່ນທີ່ບໍ່ມີການໂຫຼດ, ຄວາມໄວຕ່ໍາ, ຕິດຕາມກວດກາກະແສໄຟຟ້າແລະການສັ່ນສະເທືອນ; ຖ້າບໍ່ພົບຄວາມຜິດປົກກະຕິ, ເພີ່ມອຸນຫະພູມ; ຫຼັງຈາກທີ່ອຸນຫະພູມໄດ້ຖືກຍົກສູງຂຶ້ນ, ເຮັດການທົດສອບ turntable ອື່ນສໍາລັບການກວດກາຄືນໃຫມ່ (ເນື່ອງຈາກວ່າອຸປະກອນອາດຈະຕິດເນື່ອງຈາກການຂະຫຍາຍຄວາມຮ້ອນ).
3. ດໍາເນີນການທົດລອງການຜະລິດດ້ວຍການໃຫ້ອາຫານທີ່ມີຄວາມໄວຕ່ໍາ; ຕິດຕາມກວດກາການເຫນັງຕີງຂອງແຮງບິດແລະຄວາມກົດດັນ; ຢືນຢັນວ່າບໍ່ມີຜິດປົກກະຕິ.
7. ຄວາມສ່ຽງຫຼັກ ແລະຂໍ້ຫ້າມ (75 ຈຸດຄວາມຜິດພາດຄວາມຖີ່ສູງຄູ່)
1. ❌ ຫ້າມບໍ່ໃຫ້ຕີໜ້າວຽກ ບລ໋ອກດ້ວຍໄມ້ຄ້ອນຕີເຫຼັກ; ການເຮັດດັ່ງນັ້ນອາດຈະເຮັດໃຫ້ແຂບ chipping ຫຼືການສູນເສຍຂອງຊັ້ນໂລຫະປະສົມ, ສົ່ງຜົນໃຫ້ການຂູດທັນທີທັນໃດ.
2. ❌ ການຕິດຕັ້ງໄລຍະບໍ່ຖືກຕ້ອງທີ່ນໍາໄປສູ່ການຫມຸນມໍເຕີທີ່ຖືກບັງຄັບ: ການຕັດຕົວຍຶດຂອງຖັງໂດຍກົງຫຼືຂັດທໍ່ຖັງ.
3. ❌ ຖ້າມີຄາບອນຄາບອນ ຫຼື ແຜ່ນເຫຼັກຢູ່ເທິງພື້ນຜິວທ້າຍຂອງທ່ອນໄມ້ທີ່ມີເສັ້ນດ້າຍກ່ອນການປະກອບ → ອາດເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ຜິວ ຫຼື ການຜູກມັດອົງປະກອບ, ເຮັດໃຫ້ອົງປະກອບບໍ່ສາມາດຖອດອອກໄດ້ໃນໄລຍະການຖອດປະກອບຕໍ່ໄປ.
4. ❌ ແຮງບິດ lock nut ຫຼາຍເກີນໄປຫຼືບໍ່ພຽງພໍ: ແຮງບິດບໍ່ພຽງພໍອາດຈະເຮັດໃຫ້ອົງປະກອບປ່ຽນຫຼືແຕກ; ແຮງບິດຫຼາຍເກີນໄປອາດຈະເຮັດໃຫ້ຫມາກແຫ້ງເປືອກແຂງຢູ່ໃນລະຫວ່າງຂະບວນການ disassembly ຕໍ່ໄປ.
5. ❌ ການຖອນສະກູອອກຂ້າງດຽວເຮັດໃຫ້ເກີດການຂັດກັນລະຫວ່າງສອງສະກູແລະການຂັດກັນຂອງອົງປະກອບ.
6. ✅ ຖ່າຍຮູບແລະເຄື່ອງໝາຍສ່ວນຕ່າງໆໃນລະຫວ່າງການຖອດປະກອບ - ອັນນີ້ເປັນສິ່ງສໍາຄັນໂດຍສະເພາະສໍາລັບການປະກອບທີ່ປະກອບດ້ວຍທ່ອນໄມ້ທີ່ຕິດກັນຫຼາຍອັນ, ເພາະວ່າມັນງ່າຍຫຼາຍທີ່ຈະຈັດລໍາດັບຫຼືມຸມທີ່ຜິດພາດໂດຍອີງໃສ່ຫນ່ວຍຄວາມຈໍາເທົ່ານັ້ນ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ມີແມ່ພິມຈໍານວນເທົ່າໃດທີ່ຕ້ອງການສໍາລັບຫນຶ່ງຊຸດຂອງກອບປະຕູ?
- ປະສົມປະສານລະບົບການໃຫ້ອາຫານຕ້ານການຂົວສໍາລັບການລີໄຊເຄີນ extrusion ພາດສະຕິກ
- Yongte Rubber Foam Microporous Seepage Pipe ສາຍການຜະລິດສົບຜົນສໍາເລັດສໍາລັບລູກຄ້າອິນເດຍ
- ຂໍ້ໄດ້ປຽບຂອງທໍ່ຊົນລະປະທານທໍ່ຢາງ Soaker vs ທໍ່ຊົນລະປະທານແບບດັ້ງເດີມ
- ການບໍລິການໂຄງການ Yongte Supply Turnkey ສໍາລັບ WPC decking plant?
- ເຄື່ອງຕັດໄມ້ປຼາສະຕິກແຂງ 200x50 ມມ ທົດສອບສຳເລັດແລ້ວ
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ
ຜະລິດຕະພັນໃຫມ່


ຄໍາແນະນໍາຂ່າວ